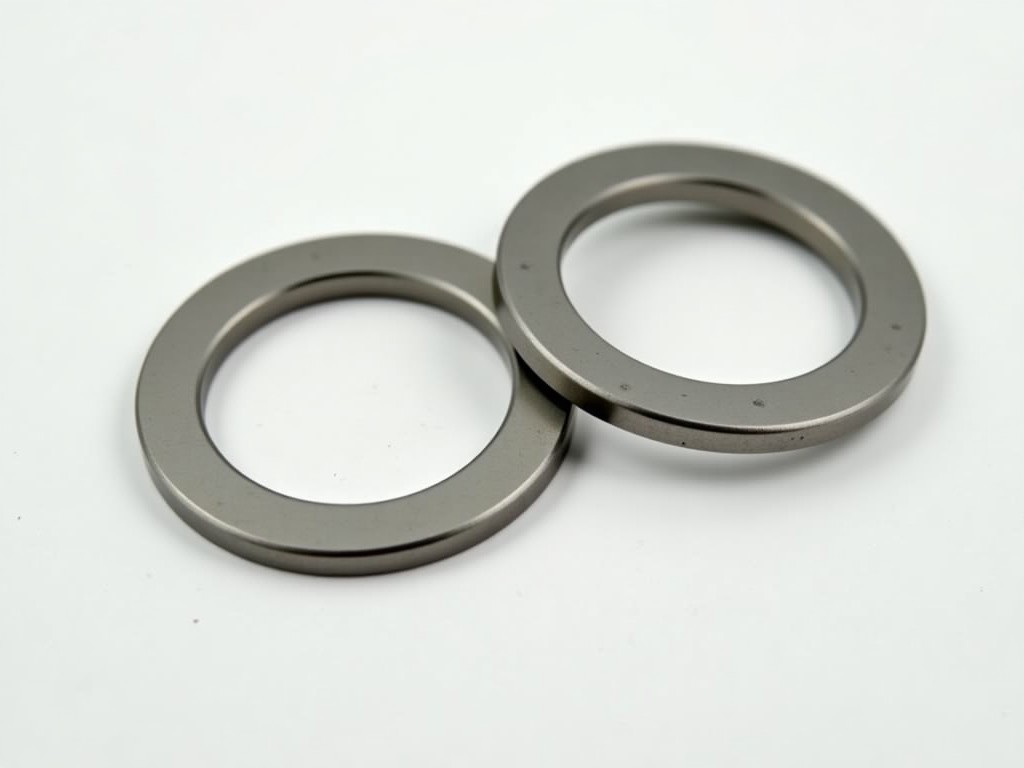
OEM ดับเบิลคอยล์สปริงล็อควอชเชอร์ โรงงานผลิต
OEM ดับเบิลคอยล์สปริงล็อควอชเชอร์ โรงงานผลิต
ภาพรวมผลิตภัณฑ์
วอชเชอร์สปริงล็อคแบบดับเบิลคอยล์ประกอบด้วยสองขดลวดที่พันซ้อนกัน ทำให้เกิดแรงบิดล่วงหน้า (prevailing torque) ที่คงที่เมื่อประกอบกับสกรูหรือบอทท์ ลักษณะนี้ช่วยป้องกันการคลายตัวเนื่องจากการสั่นสะเทือนหรือการเปลี่ยนแปลงของภาระแรง
การออกแบบสองขดลวดให้ความแข็งแรงด้านการคืนตัวสูงกว่าวอชเชอร์สปริงล็อคแบบขดเดียว ทำให้เหมาะกับงานที่ต้องการความทนทานต่อการคลายเป็นเวลานานภายใต้สภาวะแรงดันสูง
ข้อมูลทางเทคนิคเบื้องต้น
| พารามิเตอร์ | ค่าทั่วไป | หน่วย | หมายเหตุ |
|---|---|---|---|
| เส้นผ่านศูนย์กลางภายใน (ID) | 6 – 30 | มม. | ปรับได้ตามความต้องการ |
| ความหนา (thickness) | 0.8 – 3.2 | มม. | ขึ้นกับเกรดวัสดุ |
| แรงบิดล่วงหน้า (prevailing torque) | 1.5 – 4.5 | Nm | วัดที่ความเร็วหมุน 10 rpm |
| ความแข็ง (hardness) | 350 – 500 | HV | ขึ้นกับการอบชุบ |
ตัวเลือกวัสดุ
วัสดุที่ใช้ผลิตวอชเชอร์สปริงล็อคมีผลโดยตรงต่อความต้านทานการกัดกร่อน ความแข็งแรงแรงดึง และความสามารถในการคงแรงบิดล่วงหน้าในสภาวะอุณหภูมิสูงหรือสารเคมี
- เหล็กคาร์บอน (C1010, C1018) – เหมาะสำหรับงานทั่วไปที่ต้องการความแข็งแรงสูงและต้นทุนต่ำ
- สเตนเลสสตีล 304 – ทนต่อการกัดกร่อนในสภาพแวดล้อมที่มีความชื้นปานกลาง
- สเตนเลสสตีล 316 – เพิ่มโมลิบดีนัม ทนต่อสารเคมีและสภาพแวดล้อมทะเล
- เหล็กผสมอัลลอย (เช่น 4140) – ให้ความแข็งแรงและความทนทานต่อการล้าในงานที่มีการโหลดซ้ำสูง
การใช้งานในอุตสาหกรรม
ในอุตสาหกรรมยานยนต์ วอชเชอร์สปริงล็อคแบบดับเบิลคอยล์ถูกใช้ในการประกอบหัวฉีดเชื้อเพลิงและช่วงล่าง เพื่อป้องกันการคลายของสกรูที่เกิดจากการสั่นสะเทือนความถี่สูงขณะเคลื่อนที่
งานเครื่องจักรหนัก เช่น เครื่องบดอัดและปั๊มไฮดรอลิก ต้องการความสามารถในการรักษาแรงบิดภายใต้ภาระแรงกระแทกซ้ำๆ วอชเชอร์ประเภทนี้ให้แรงบิดล่วงหน้าที่คงที่แม้จะมีการเปลี่ยนแปลงของอุณหภูมิอย่างรวดเร็ว
ในอุตสาหกรรมอากาศยาน ที่ต้องการน้ำหนักเบาและความน่าเชื่อถือสูง วัสดุสเตนเลสสตีล 316 ร่วมกับการเคลือบผิวแบบพิเศษช่วยให้ทนต่อสภาพแวดล้อมที่มีความชื้นและสารเคมีจากเชื้อเพลิง
การปรับแต่งตามความต้องการ
ผู้ผลิตสามารถปรับเปลี่ยนขนาดเส้นผ่านศูนย์กลางภายใน ความหนา จำนวนขดลวด และการเคลือบผิวให้เหมาะกับข้อกำหนดเฉพาะของโครงการ
- เส้นผ่านศูนย์กลางภายใน: 4 – 50 มม. (ปรับได้ตามแบบ)
- ความหนา: 0.5 – 4.0 มม.
- จำนวนขดลวด: สามารถผลิตเป็นแบบเดี่ยว สองขด หรือสามขดตามคำขอ
- การเคลือบผิว: เคลือบสังกะสี (Zn), ฟอสเฟต (MnPhos), นิกเกิล, หรือไม่เคลือบ (plain)
การควบคุมคุณภาพ
กระบวนการตรวจสอบเริ่มต้นจากการตรวจมิติโดยใช้เครื่องวัด CNC เพื่อให้แน่ใจว่าเส้นผ่านศูนย์กลางและความหนาอยู่ในช่วงความคลาดเคลื่อนที่กำหนด (±0.02 มม.)
จากนั้นทำการวัดความแข็งด้วยเครื่องวัด Vickers และทดสอบแรงบิดล่วงหน้าด้วยเครื่องมือทอร์คที่ปรับความเร็วรอบคงที่ ผลลัพธ์ต้องอยู่ในช่วงที่ระบุในใบข้อมูลทางเทคนิค
การตรวจสอบผิวทำภายใต้แสงสว่างความเข้มสูงเพื่อหาตำหนิรอยร้าวหรือการกัดกร่อนเบื้องต้นก่อนบรรจุภัณฑ์
บรรจุภัณฑ์และการจัดส่ง
ผลิตภัณฑ์ถูกบรรจุในถุงพลาสติกกันความชื้นก่อนวางลงในกล่องกระดาษลูกฟูกที่มีกำลังรับน้ำหนักตามมาตรฐาน ISTA 3A เพื่อป้องกันความเสียหายระหว่างการขนส่ง
สำหรับคำสั่งซื้อจำนวนมาก สามารถจัดเรียงบนพาเลทและห่อฟิล์มยืดเพื่อความมั่นคงในการ stacking
การจัดส่งระหว่างประเทศใช้เอกสารการส่งออกครบถ้วน และสามารถจัดเตรียมใบรับรองวัสดุ (mill test certificate) ตามคำขอได้
คำถามที่พบบ่อย
- สามารถปรับขนาดเส้นผ่านศูนย์กลางภายในตามแบบร่างได้หรือไม่?
- ได้ เราสามารถผลิตตามขนาดที่ลูกค้ากำหนดภายในช่วง 4–50 มม. โดยต้องให้แบบร่างหรือข้อมูลความคลาดเคลื่อนที่ต้องการ
- วัสดุใดที่เหมาะกับงานในสภาพแวดล้อมที่มีสารเคมีกรด?
- สเตนเลสสตีล 316 หรือโลหะผสมที่มีโมลิบดีนัมสูงให้ความต้านทานต่อการกัดกร่อนจากกรดได้ดีกว่าเหล็กคาร์บอนหรือสเตนเลส 304
- ระยะเวลาผลิตตัวอย่างประมาณเท่าใด?
- โดยทั่วไปตัวอย่างสามารถจัดส่งภายใน 7–10 วันทำการหลังจากยืนยันแบบและวัสดุ
- การตรวจสอบแรงบิดล่วงหน้าทำอย่างไร?
- ใช้เครื่องวัดทอร์คแบบหมุนช้า (ประมาณ 10 rpm) วัดแรงบิดที่จำเป็นในการหมุนน็อตผ่านวอชเชอร์ ค่าที่ได้จะถูกเปรียบเทียบกับช่วงที่ระบุในใบข้อมูลทางเทคนิค