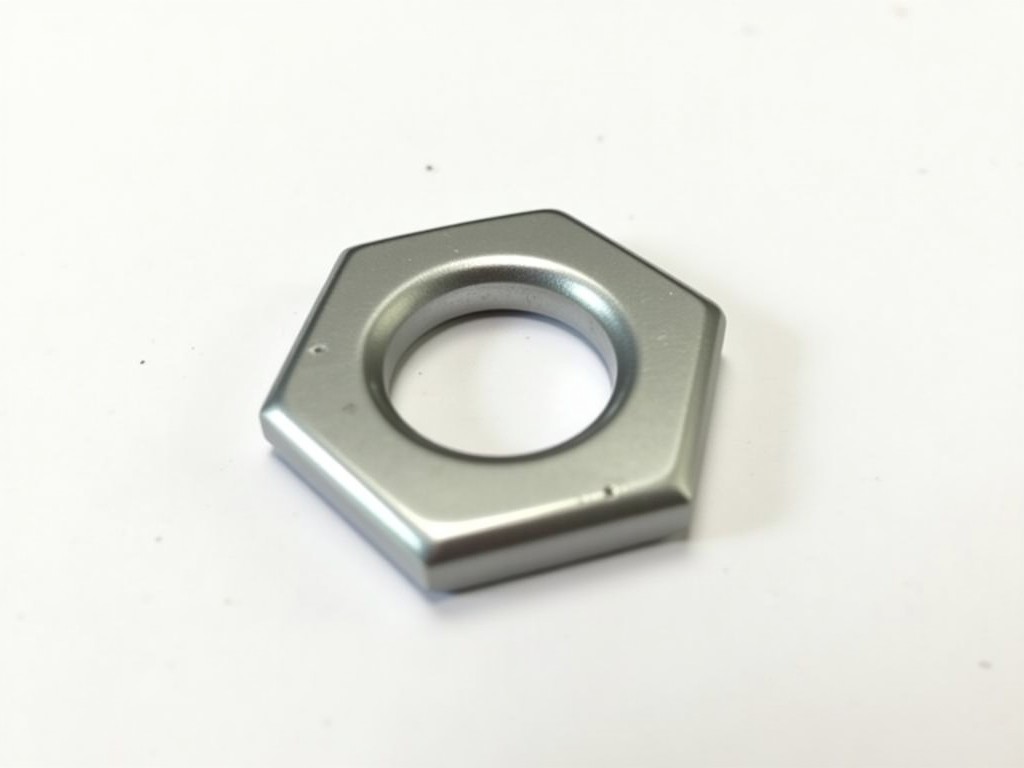
แผ่นรองแบบกำหนดเองหนักพิเศษสำหรับบล็อตหกเหลี่ยมจากโรงงาน
แผ่นรองแบบกำหนดเองหนักพิเศษสำหรับบล็อตหกเหลี่ยมจากโรงงาน
ภาพรวมผลิตภัณฑ์
แผ่นรองแบบกำหนดเองผลิตขึ้นเพื่อรับแรงกระทำสูงในการเชื่อมต่อบล็อตหกเหลี่ยมที่ใช้ในโครงสร้างหนัก เช่น เครื่องจักรกลโรงงาน อุปกรณ์ขนส่ง และงานติดตั้งโครงเหล็ก โดยมีความหนาและผิวสัมผัสที่ออกแบบให้กระจายแรงอย่างสม่ำเสมอ ลดการเสียรูปของบล็อตและเพิ่มอายุการใช้งานของข้อต่อ
การผลิตใช้กระบวนการขึ้นรูปเย็นหรือร้อนตามข้อกำหนดวัสดุ เพื่อให้ได้มิติที่ควบคุมได้ภายในความคลาดเคลื่อน ±0.1 mm สำหรับเส้นผ่านศูนย์กลางภายนอก และ ±0.05 mm สำหรับความหนา ซึ่งเป็นระดับที่จำเป็นในการประกอบชิ้นส่วนที่ต้องการความแม่นยำสูง
ตัวเลือกวัสดุและคุณสมบัติเชิงกล
วัสดุที่ใช้ทั่วไปได้แก่เหล็กคาร์บอนเกรด ASTM A36, เหล็กผสมโครเมียม-โมลิบดีนัมเกรด 4140, และสเตนเลสสตีลเกรด AISI 304 หรือ 316 ขึ้นอยู่กับสภาพแวดล้อมการทำงาน เช่น การสัมผัสกับสารเคมี ความชื้น หรืออุณหภูมิสูง
- เหล็กคาร์บอน A36 – ความต้านทานแรงดึงประมาณ 400 MPa เหมาะสำหรับงานทั่วไปที่ไม่มีการกัดกร่อนรุนแรง
- เหล็กผสม 4140 – ความต้านทานแรงดึงประมาณ 855 MPa หลังจากการอบอ่อนและปรับสภาพ ใช้ในสภาวะที่ต้องรับแรงกระแทกสูง
- สเตนเลส 304 – ทนต่อการกัดกร่อนในบรรยากาศทั่วไป ความต้านทานแรงดึงประมาณ 515 MPa
- สเตนเลส 316 – เพิ่มโมลิบดีนัมเพื่อทนต่อคลอไรด์และสภาพแวดล้อมทางทะเล ความต้านทานแรงดึงประมาณ 580 MPa
ความแข็งผิวสามารถปรับได้โดยการชุบแข็งแบบ induction hardening หรือการทำ carburizing ตามความต้องการของลูกค้า โดยทั่วไปจะอยู่ในช่วง HRC 20‑45 ขึ้นอยู่กับเกรดวัสดุและกระบวนการอบอ่อน
การออกแบบเพื่อกระจายแรงและป้องกันการคลายตัว
แผ่นรองถูกออกแบบให้มีเส้นผ่านศูนย์กลางภายนอกมากกว่าเส้นผ่านศูนย์กลางของบล็อตอย่างน้อย 20 % เพื่อให้มีพื้นที่รับแรงเพียงพอ ลดความเค้นจุดที่จุดสัมผัสระหว่างบล็อตและพื้นผิวรับน้ำหนัก
พื้นผิวด้านที่สัมผัสกับบล็อตสามารถทำให้เรียบ (ความหยาบ Ra ≤ 0.8 µm) หรือทำให้มีร่องเล็กๆ (knurled) เพื่อเพิ่มแรงเสียดทานและป้องกันการหมุนคลายตัวภายใต้การสั่นสะเทือน
สำหรับงานที่ต้องการการล็อกเพิ่มเติม สามารถเพิ่มชั้นเคลือบสารกันหลวม (patch lock) หรือรูปทรงฟันเฟืองบนขอบด้านในได้ตามแบบที่ลูกค้ากำหนด
การใช้งานในอุตสาหกรรม
ในโรงงานผลิตเหล็ก แผ่นรองเหล่านี้ใช้เชื่อมต่อแผ่นโครงสร้างหลักกับคานรองรับ ซึ่งต้องทนต่อแรงดึงและแรงสั่นสะเทือนจากการเคลื่อนย้ายวัสดุหนักตลอดเวลา การเลือกใช้แผ่นรองที่มีความหนาและความแข็งเหมาะสมช่วยลดการเกิดรอยแตกร้าวที่จุดเชื่อมต่อ
ในอุตสาหกรรมพลังงาน เช่น โรงไฟฟ้าพลังงานความร้อน แผ่นรองใช้ยึดแผ่นแลกเปลี่ยนความร้อนกับเฟรมรองรับ ซึ่งต้องทนต่ออุณหภูมิสูงและวัฏจักรความร้อน-เย็นซ้ำๆ วัสดุสเตนเลส 316 จึงเป็นตัวเลือกที่พบบ่อยเนื่องจากทนต่อออกซิเดชันที่อุณหภูมิสูงกว่า 500 °C
- งานต่อโครงสร้างสะพานเหล็ก – รับแรงดึงจากการเคลื่อนตัวของสะพานภายใต้ภาระจราจร
- อุปกรณ์ขนส่งหนัก เช่น รถลากและรถบรรทุก – ป้องกันการคลายตัวของบล็อตยึดล้อและเพลาภายใต้แรงกระแทกซ้ำๆ
- งานติดตั้งเครื่องจักรกลในโรงงานผลิต – คงค่าการตั้งศูนย์ของเพลาและลดการสั่นสะเทือนที่เกิดจากการหมุนความเร็วสูง
การควบคุมคุณภาพและการทดสอบ
ทุกชุดผลิตผ่านการตรวจสอบมิติด้วยเครื่องวัดพิกัดสามแกน เพื่อยืนยันว่าความคลาดเคลื่อนอยู่ภายในข้อกำหนดที่ตกลงกัน การตรวจสอบความแข็งผิวทำโดยใช้เครื่องวัดความแข็งแบบ Rockwell หรือ Vickers บนจุดที่เลือกอย่างน้อย 5 จุดต่อชิ้น
การตรวจสอบพื้นผิวทำด้วยเครื่องวัดความหยาบ (profilometer) เพื่อให้แน่ใจว่า Ra อยู่ในช่วงที่ระบุ นอกจากนี้ยังมีการทดสอบแรงดึงตัวอย่างตามมาตรฐาน ASTM E8/E8M สำหรับวัสดุแต่ละล็อตเพื่อยืนยันค่าความต้านทานแรงดึงและการยืดตัว
สำหรับงานที่ต้องการความปลอดภัยสูง สามารถขอใบรับรองการตรวจสอบวัสดุ (Mill Test Certificate) และรายงานผลการทดสอบทางกลได้ตามคำขอ
กระบวนการปรับแต่งตามแบบ
ลูกค้าสามารถระบุพารามิเตอร์ต่อไปนี้ก่อนการเสนอราคา: เส้นผ่านศูนย์กลางภายใน (เพื่อให้เหมาะกับขนาดบล็อต), เส้นผ่านศูนย์กลางภายนอก, ความหนา, รูปทรงขอบ (เรียบ, เบ้ล, หรือมีร่อง), วัสดุ, กระบวนการอบอ่อนหรือชุบแข็ง, และประเภทผิวเคลือบ (เช่น การเคลือบสังกะสี, การชุบกัลวาไนซ์แบบร้อน, เทฟลอน, หรือไม่เคลือบ)
หลังจากได้รับแบบภาพวาดหรือไฟล์ CAD ทีมวิศวกรรมจะทำการตรวจสอบความเป็นไปได้ของการขึ้นรูปและเสนอแนะการปรับปรุงหากจำเป็น เช่น การเพิ่มมุมชะลอ (chamfer) เพื่อป้องกันการบาดของเครื่องมือติดตั้ง
ระยะเวลาการผลิตตัวอย่างโดยทั่วไปอยู่ที่ 7‑10 วันทำการ หลังจากอนุมัติแบบแล้ว การผลิตจำนวนมากสามารถเริ่มได้ภายใน 3‑4 สัปดาห์ ขึ้นอยู่กับปริมาณและความซับซ้อนของกระบวนการอบอ่อน
ข้อมูลจำเพาะทางเทคนิค (ตัวอย่าง)
| รายการ | ค่าทั่วไป | หมายเหตุ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายใน (ID) | ตามขนาดบล็อต (M12‑M48) | สามารถปรับได้ ±0.1 mm |
| เส้นผ่านศูนย์กลางภายนอก (OD) | ID + (20‑40 %) | ขึ้นกับเกรดวัสดุและแรงออกแบบ |
| ความหนา (T) | 2‑20 mm | ความหนาเกิน 20 mm ต้องพิจารณาการขึ้นรูปแบบหลายขั้นตอน |
| วัสดุ | A36, 4140, 304, 316 | อื่นๆ ตามคำขอ (เช่น alloy steel, Inconel) |
| ความแข็งผิว (HRC) | 20‑45 | ขึ้นกับการอบอ่อนหรือชุบแข็ง |
| ผิวสัมผัส (Ra) | 0.4‑0.8 µm (เรียบ) หรือ 1.5‑2.5 µm (ร่อง) | เลือกตามความต้องการแรงเสียดทาน |
| การเคลือบผิว | ไม่เคลือบ, การเคลือบสังกะสี, การชุบกัลวาไนซ์แบบร้อน, เทฟลอน | ขึ้นกับสภาพแวดล้อมการใช้งาน |
คำถามที่พบบ่อย (FAQ)
- สามารถปรับขนาดเส้นผ่านศูนย์กลางภายในและภายนอกได้ตามแบบบล็อตใดบ้าง? ได้ครับ เราสามารถผลิตสำหรับบล็อตขนาด M6 ถึง M100 โดยปรับความคลาดเคลื่อนตามข้อกำหนดของลูกค้า
- ต้องเตรียมข้อมูลใดบ้างก่อนขอใบเสนอราคา? ควรแจ้งขนาดบล็อต (เกรดและความยาว), จำนวนที่ต้องการ, วัสดุที่ต้องการ, สภาพแวดล้อมการใช้งาน (อุณหภูมิ, สารเคมี, การสั่นสะเทือน) และแบบภาพวาดหรือไฟล์ CAD หากมี
- วิธีการตรวจสอบคุณภาพมีอะไรบ้าง? เราใช้เครื่องวัดพิกัดสามแกน ตรวจมิติ เครื่องวัดความแข็งแบบ Rockwell/Vickers เครื่องวัดความหยาบ profilometer และการทดสอบแรงดึงตามมาตรฐาน ASTM สำหรับวัสดุแต่ละล็อต
- ระยะเวลาการผลิตและการจัดส่งเป็นอย่างไร? ตัวอย่างผลิตภายใน 7‑10 วันทำการ หลังจากอนุมัติแบบ ผลิตจำนวนมากใช้เวลา 3‑4 สัปดาห์ ขึ้นอยู่กับปริมาณและกระบวนการอบอ่อน การจัดส่งสามารถทำได้ทั่วโลกด้วยบรรจุภัณฑ์กันกระแทกตามมาตรฐานส่งออก
พร้อมเริ่มโครงการของคุณ
หากคุณต้องการแผ่นรองแบบกำหนดเองที่ตรงตามข้อกำหนดทางเทคนิคและสภาพการทำงานจริง สามารถส่งข้อมูลเบื้องต้นมาให้เราเพื่อรับการประเมินต้นทุนและระยะเวลาการผลิต
ติดต่อขอใบเสนอราคา