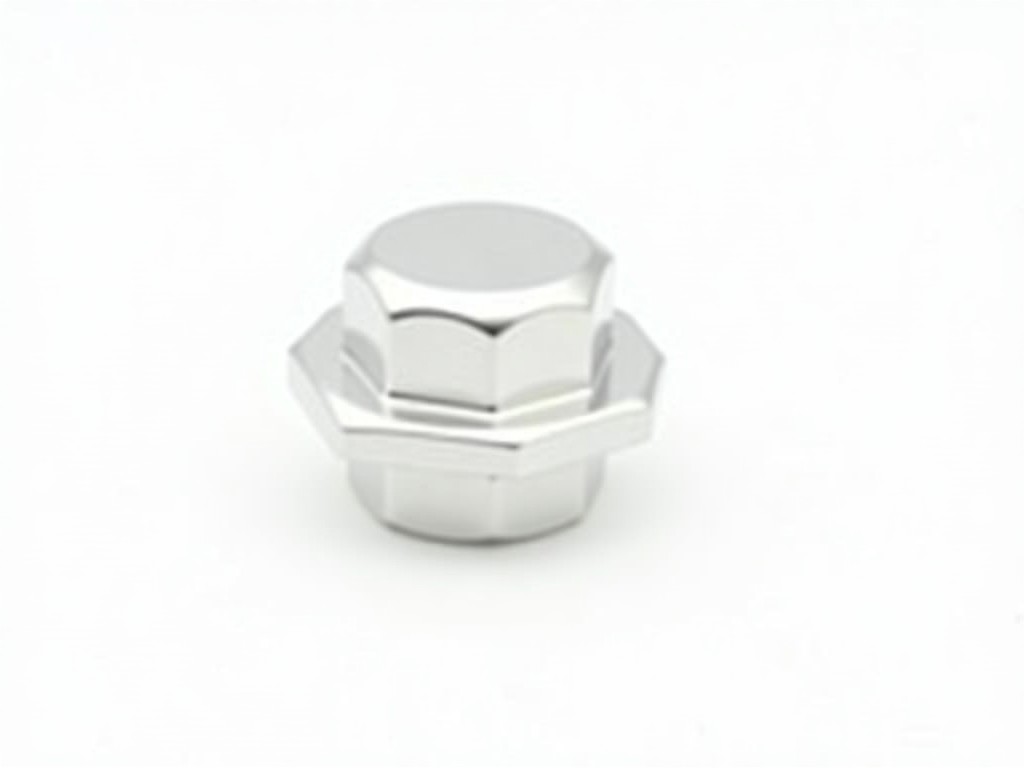
ผู้จัดจำหน่าย OEM ตัวยึดสแตนด์ออฟแบบซับคลินชิ่งหกเหลี่ยมบอด
ผู้จัดจำหน่าย OEM ตัวยึดสแตนด์ออฟแบบซับคลินชิ่งหกเหลี่ยมบอด
ในการออกแบบชิ้นส่วนที่ต้องการยึดติดจากด้านเดียว ตัวยึดสแตนด์ออฟแบบซับคลินชิ่งหกเหลี่ยมบอดทำหน้าที่เป็นตัวเว้นระยะและจุดยึดที่สามารถติดตั้งได้โดยไม่ต้องเข้าถึงด้านหลังของแผ่นฐาน กระบวนการซับคลินชิ่งทำให้ตัวยึดฝังตัวเข้าไปในรูที่เจาะไว้ล่วงหน้า สร้างการยึดเกาะที่ทนต่อแรงบิดและแรงดึงโดยไม่ต้องใช้สกรูยึดเพิ่มเติม
รูปทรงหกเหลี่ยมของตัวยึดให้พื้นผิวสัมผัสกับเครื่องมือขันที่สม่ำเสมอ ช่วยให้สามารถควบคุมแรงบิดได้แม่นยำยิ่งขึ้นเมื่อติดตั้งสกรูหรือบอลงที่ปลายอีกด้าน หน้าตัดหกเหลี่ยมยังเพิ่มความต้านทานต่อการหมุนหลวมภายใต้การสั่นสะเทือนเมื่อเทียบกับรูปทรงกลม
ตัวเลือกวัสดุและการเคลือบผิว
- สแตนเลสเกรด A2 หรือ A3 สำหรับสภาพแวดล้อมที่ต้องการความต้านทานการกัดกร่อนสูง
- อลูมิเนียมอัลลอยด์ 6061-T6 เมื่อต้องการน้ำหนักเบาและการนำความร้อนดี
- ทองเหลือง C36000 สำหรับการนำไฟฟ้าที่ดีและความง่ายในการกลึง
- การเคลือบผิวเช่น zinc nickel, passivation หรืออโนไดซ์สามารถเพิ่มได้ตามข้อกำหนดเฉพาะโครงการ
ขนาดและเกลียวมาตรฐาน (ตัวอย่างค่าทั่วไป)
| เกลียวภายใน | ความยาวตัวยึด (L) | ขนาดหกเหลี่ยมด้านข้าง (AF) | เส้นผ่านศูนย์กลางรูที่แนะนำ |
|---|---|---|---|
| M3 | 3.0 – 12.0 mm | 4.0 mm | 4.2 mm |
| M4 | 4.0 – 16.0 mm | 5.0 mm | 5.2 mm |
| M5 | 5.0 – 20.0 mm | 6.0 mm | 6.2 mm |
| M6 | 6.0 – 25.0 mm | 8.0 mm | 8.2 mm |
| M8 | 8.0 – 30.0 mm | 10.0 mm | 10.2 mm |
การใช้งานในอุตสาหกรรมและเหตุผลที่เหมาะสม
ในกล่องอิเล็กทรอนิกส์ ตัวยึดประเภทนี้ช่วยให้สามารถยึดบอร์ดวงจรหรือแผงควบคุมโดยไม่ต้องเจาะรูทะลุทั้งสองด้าน ลดความเสี่ยงต่อการทำลายเลเยอร์ภายในและช่วยให้การประกอบทำได้เร็วขึ้นในสายการผลิตอัตโนมัติ
ในอุตสาหกรรมยานยนต์ การใช้ตัวยึดสแตนด์ออฟแบบบอดในแผงหน้าปัดหรือที่จับช่วยให้สามารถทนต่อการสั่นสะเทือนและอุณหภูมิที่เปลี่ยนแปลงได้ดี เนื่องจากการยึดเกาะจากการซับคลินชิ่งกระจายแรงบิดไปทั่วพื้นที่สัมผัสกับแผ่นโลหะ
สำหรับงานอากาศยานที่ต้องการควบคุมน้ำหนัก การเลือกใช้อลูมิเนียมอัลลอยด์พร้อมตัวยึดหกเหลี่ยมช่วยลดน้ำหนักรวมในขณะที่ยังคงให้แรงยึดเกาะที่ตรงตามมาตรฐาน NAS หรือ AS ที่กำหนด
ข้อควรพิจารณาในการผลิตและการติดตั้ง
ก่อนการฝังตัวยึด จำเป็นต้องตรวจสอบความหยาบและความตั้งฉากของรูที่เจาะไว้ เพื่อให้การซับคลินชิ่งเกิดขึ้นอย่างสม่ำเสมอ ความแตกต่างของความหนาแผ่นฐานมากกว่า ±0.1 mm อาจส่งผลต่อแรงยึดเกาะสุดท้าย
อุปกรณ์กดที่ใช้ในการติดตั้งควรให้แรงกดตามค่าที่ผู้ผลิตแนะนำ ซึ่งมักอยู่ในช่วง 5–15 kN ขึ้นอยู่กับขนาดเกลียวและวัสดุตัวยึด การควบคุมแรงกดนี้ช่วยให้เกิดการขึ้นรูปที่สมบูรณ์โดยไม่ทำให้เกลียวภายในเสียรูป
การควบคุมคุณภาพและการทดสอบ
หลังการติดตั้ง แต่ละล็อตจะถูกสุ่มตรวจวัดแรงดึงที่จำเป็นในการดึงตัวยึดออกจากแผ่นฐาน (push-out test) โดยค่าที่ยอมรับได้มักกำหนดไว้ที่ไม่น้อยกว่า 80% ของค่าทฤษฎีที่คำนวณจากพื้นที่สัมผัสและความแข็งแรงของวัสดุ
นอกจากนี้ยังมีการตรวจสอบมิติของเกลียวภายในด้วยเกจไป-ไม่ไป เพื่อให้แน่ใจว่าฟันเกลียวไม่มีความเสียหายจากกระบวนการซับคลินชิ่ง ซึ่งอาจทำให้เกิดปัญหาการขันสกรูในขั้นตอนประกอบปลายทาง
ตัวเลือกการปรับแต่งตามโครงการ
- ความยาวพิเศษนอกเหนือจากช่วงมาตรฐาน สามารถผลิตได้ตามแบบ
- เกลียวแบบพิเศษ เช่น เกลียวหัวเหวี่ยงหรือเกลียวปรับระดับ
- การเคลือบผิวเฉพาะ เช่น PTFE หรือเคลือบสีกัน UV ตามสภาพแวดล้อมการใช้งาน
- การทำเครื่องหมายเลขล็อตหรือโลโก้บนหัวตัวยึดด้วยการเลเซอร์หรือการจุด
คำถามที่พบบ่อยจากผู้ซื้ออุตสาหกรรม
ตอบ: แบบร่างหรือไฟล์ CAD ที่แสดงขนาดรู ความหนาแผ่นฐาน เกลียวภายในที่ต้องการ และปริมาณการสั่งซื้อขั้นต่ำ
ตอบ: ได้ ทั้งความยาวและประเภทการเคลือบสามารถระบุได้ตามเฉพาะเจาะจงของโครงการ โดยต้องให้ข้อมูลเงื่อนไขการใช้งานเพื่อเลือกวัสดุที่เหมาะสม
ตอบ: ตัวยึดจะบรรจุในถุงพลาสติกป้องกันไฟฟ้าสถิตย์ จากนั้นวางในกล่องลูกฟูกชั้นเดียวพร้อมวัสดุรองรับเพื่อป้องกันการกระแทก และสามารถขอเพิ่มการกันความชื้นได้ตามความต้องการ
ติดต่อเพื่อขอรายละเอียดเพิ่มเติม
หากต้องการปรึกษาเกี่ยวกับการเลือกวัสดุ ความยาวพิเศษ หรือขั้นตอนการทดสอบแรงยึดเกาะ สามารถส่งข้อมูลโครงการมาได้ที่ แบบฟอร์มติดต่อของเรา เพื่อรับการประเมินเบื้องต้นและใบเสนอราคาที่ตรงตามข้อกำหนดของคุณ