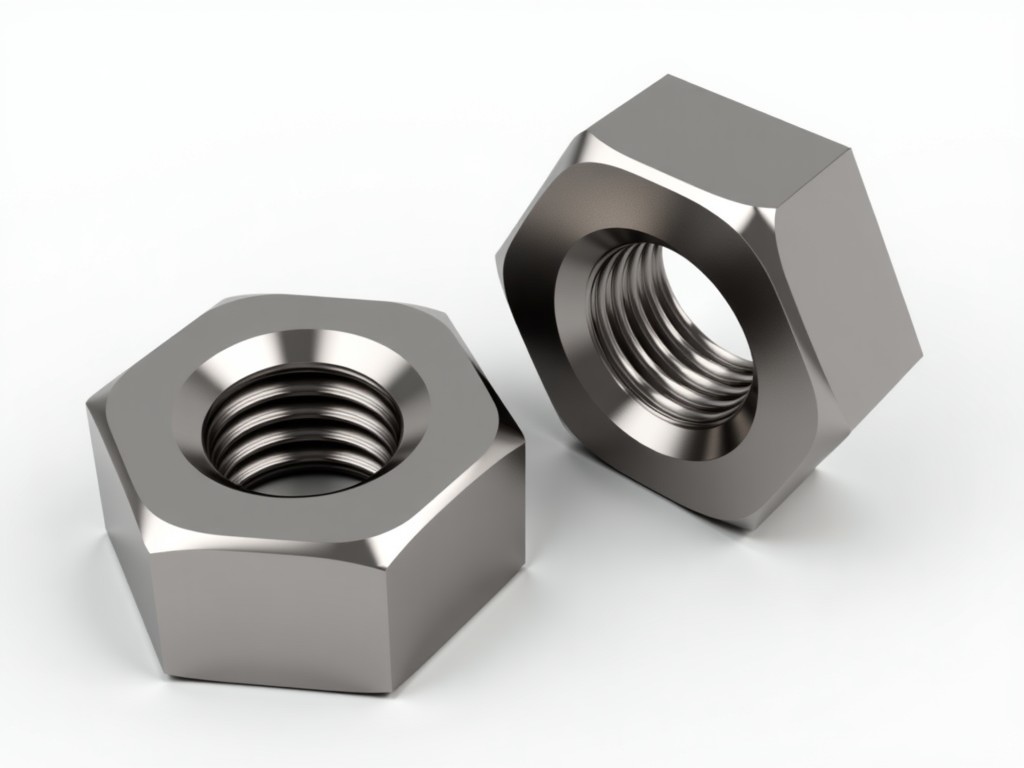
โรงงานผลิตน็อตบูชแฮงค์หนักแบบกำหนดเอง
โรงงานผลิตน็อตบูชแฮงค์หนักแบบกำหนดเอง
น็อตบูชแฮงค์หนักแบบกำหนดเองเป็นชิ้นส่วนยึดเกาะที่ออกแบบมาเพื่อรับแรงดันสูงในการกดประกอบ (press fit) โดยมีลักษณะเป็นบูชภายในที่มีเกลียวภายนอก เพื่อให้สามารถหมุนเข้าไปในรูรับแรงและยึดติดกับชิ้นงานได้อย่างมั่นคง การออกแบบให้มีความหนาของผนังบูชที่มากขึ้นช่วยเพิ่มความต้านทานต่อการบิดตัวและการเสียรูปภายใต้โหลดซ้ำๆ
ในงานอุตสาหกรรมที่ต้องการความแม่นยำของตำแหน่งและความสามารถในการรับแรงกระแทก เช่น เครื่องจักรหนัก อุปกรณ์ไฮดรอลิก และระบบถ่ายทอดพลังงาน การเลือกใช้บูชที่มีขนาดและความแข็งเหมาะสมกับโหลดออกแบบจะลดความเสี่ยงของการคลายตัวและยืดอายุการใช้งานของระบบ
วัสดุและมาตรฐาน
วัสดุหลักที่ใช้ผลิตน็อตบูชแฮงค์หนักคือเหล็กคาร์บอนปานกลาง (เช่น AISI 1045) หรือเหล็กผสมโครเมียมโมลิบดีนัม (เช่น AISI 4140) ซึ่งสามารถผ่านกระบวนการอบอุ่นเพื่อให้ได้ความแข็งพื้นผิวในช่วง 45‑55 HRC ขึ้นกับเกรดและขนาดของชิ้นส่วน
มาตรฐานที่อ้างอิงได้แก่ ISO 898‑1 สำหรับคุณสมบัติเชิงกลของเกลียว และ ISO 2768 สำหรับความคลาดเคลื่อนมิติทั่วไป สำหรับงานที่ต้องการความต้านทานการกัดกร่อนเพิ่มเติมสามารถเลือกเคลือบผิวด้วยซิงค์นิเคลเมทัลหรือฟอสเฟตได้ตามข้อกำหนดของโครงการ
ตัวเลือกการปรับแต่ง
การผลิตแบบสั่งทำช่วยให้สามารถปรับพารามิเตอร์สำคัญต่อไปนี้ให้ตรงกับความต้องการของโครงการได้อย่างแม่นยำ
- เส้นผ่านศูนย์กลางภายนอกของบูช (Outer Diameter) ตั้งแต่ 20 mm ถึง 150 mm
- ความยาวของบูช (Length) ตั้งแต่ 10 mm ถึง 200 mm ขึ้นกับการออกแบบรูรับแรง
- ประเภทเกลียวภายนอก: เมตริก coarse (M) หรือ fine (MF) รวมถึงเกลียวแบบ UNC/UNF ตามมาตรฐาน ANSI/ASME
- ความหนาผนังบูช (Wall Thickness) ปรับได้เพื่อเปลี่ยนค่าความแข็งและความต้านทานต่อการบิดตัว
- การเคลือบผิว: ไม่เคลือบ, ซิงค์, นิเคล, หรือฟอสเฟต ตามสภาพแวดล้อมการทำงาน
แต่ละตัวเลือกจะส่งผลต่อค่าความต้านทานแรงดึง (tensile strength) และค่าความเหนื่อยล้า (fatigue limit) ซึ่งสามารถคำนวณล่วงหน้าได้จากข้อมูลวัสดุและเรขาคณิตที่เลือก
กระบวนการผลิต
ขั้นตอนการผลิตเริ่มจากการตัดแท่งวัสดุให้ได้ความยาวตามที่ต้องการ ตามด้วยการขึ้นรูปบูชโดยกระบวนการรีดเย็น (cold forging) เพื่อให้ได้เม็ดเนื้อวัสดุที่เรียงตัวตามแนวแกน ซึ่งช่วยเพิ่มความทนทานต่อแรงดึงตามแนวแกน
ต่อมาทำการกลึงภายนอกและภายในเพื่อให้ได้เส้นผ่านศูนย์กลางและความยาวที่แม่นยำ ตามด้วยการตัดเกลียวภายนอกด้วยเครื่องมือเกลียว (thread rolling) หรือการกลึงเกลียว (thread cutting) ขึ้นกับขนาดและความละเอียดที่ต้องการ
หลังจากนั้นชิ้นส่วนจะเข้าสู่กระบวนการอบอุ่น (quenching and tempering) เพื่อให้ได้ความแข็งพื้นผิวตามเป้าหมาย จากนั้นทำการขัดผิวหรือเคลือบตามที่ระบุ สุดท้ายทำการตรวจสอบมิติและคุณสมบัติเชิงกลก่อนบรรจุ
การใช้งานในอุตสาหกรรม
ในสายการผลิตเครื่องจักรกลหนัก เช่น เครื่องอัดไฮดรอลิก (hydraulic press) การใช้บูชแฮงค์หนักเป็นตัวเชื่อมระบบสูบกับกระบอกสูบช่วยให้สามารถรับแรงกระแทกในแนวแกนได้สูงโดยไม่เกิดการเสียรูปของเกลียว เนื่องจากพื้นที่สัมผัสระหว่างบูชและตัวรับแรงมีขนาดใหญ่และแรงกระจายตัวอย่างสม่ำเสมอ
งานระบบส่งกำลัง (power transmission) ที่มีการหมุนความเร็วปานกลางและต้องการการยึดเกาะที่ไม่หลวมภายใต้การสั่นสะเทือน เช่น เพลาเชื่อมต่อกับเฟือง บูชที่มีความแข็งพื้นผิวสูงและความคลาดเคลื่อนมิติต่ำช่วยลดการสึกหรอของผิวสัมผัสและยืดระยะเวลาบำรุงรักษา
นอกจากนี้ในอุปกรณ์เครื่องมือเครื่องจักร (machine tool) ที่ต้องการความแม่นยำของตำแหน่งการตัด บูชแฮงค์หนักทำหน้าที่เป็นบูชนำทาง (guide bushing) สำหรับบาร์หรือแกนที่เคลื่อนที่ในแนวแกน ลดการเบี่ยงเบนของตำแหน่งให้อยู่ในระดับไมครอน
การควบคุมคุณภาพ
กระบวนการตรวจสอบเริ่มต้นด้วยการวัดมิติเชิงเส้นโดยใช้เครื่องมือวัดสามแกน (CMM) หรือไมโครมิเตอร์เพื่อยืนยันว่าเส้นผ่านศูนย์กลางภายนอก ความยาว และขนาดเกลียวอยู่ภายในความคลาดเคลื่อนที่กำหนด (±0.02 mm สำหรับขนาดทั่วไป)
การวัดความแข็งพื้นผิวทำโดยใช้เครื่องมือวัดความแข็งแบบ Rockwell หรือ Vickers ที่จุดหลายจุดบนผนังบูชเพื่อให้แน่ใจว่าการอบอุ่นสม่ำเสมอทั่วทั้งชิ้นส่วน
นอกจากนี้ยังทำการทดสอบแรงดึง (tensile test) บนตัวอย่างที่ตัดจากชิ้นส่วนเดียวกันเพื่อตรวจสอบค่าความต้านทานแรงดึงและอัตราการยืดตัว ซึ่งต้องเป็นไปตามค่าที่คำนวณจากเกรดวัสดุและการอบอุ่นที่กำหนด
การตรวจสอบผิวโดยใช้กล้องจุลทรรศน์หรือการตรวจจับรอยร้าวด้วยแม่เหล็ก (MPI) ทำเป็นขั้นตอนสุดท้ายก่อนบรรจุเพื่อป้องกันการส่งมอบชิ้นส่วนที่มีข้อบกพร่องภายในที่อาจนำไปสู่ความล้มเหลวในการใช้งาน
ตารางข้อมูลทางเทคนิค
| รายการ | ค่าทั่วไป | หน่วย |
|---|---|---|
| วัสดุพื้นฐาน | AISI 1045 หรือ AISI 4140 | – |
| ความแข็งพื้นผิวหลังอบอุ่น | 45‑55 | HRC |
| ความต้านทานแรงดึงขั้นต่ำ | 600‑850 | MPa |
| อัตราการยืดตัวขั้นต่ำ | 10‑14 | % |
| อุณหภูมิใช้งานต่อเนื่อง | -20 ถึง +150 | °C |
| ขนาดเกลียวที่มีให้เลือก | M6‑M48 (coarse) / M8‑M30 (fine) | – |
ค่าที่แสดงเป็นค่าทั่วไปที่ได้จากกระบวนการผลิตมาตรฐาน สำหรับโครงการที่มีข้อกำหนดเฉพาะสามารถปรับเปลี่ยนได้ตามความต้องการด้านวัสดุ ความแข็ง หรือขนาดเกลียว โดยต้องได้รับการยืนยันจากทีมวิศวกรรมก่อนเริ่มผลิต
คำถามที่พบบ่อย (FAQ)
สามารถปรับขนาดเส้นผ่านศูนย์กลางภายนอกและความยาวได้หรือไม่?
ได้ ความยาวและเส้นผ่านศูนย์กลางภายนอกสามารถกำหนดได้ตามแบบรูรับแรงของลูกค้า โดยต้องอยู่ในช่วงที่เครื่องจักรของเราสามารถขึ้นรูปได้ (20‑150 mm สำหรับเส้นผ่านศูนย์กลางภายนอก)
ต้องใช้ข้อมูลใดบ้างเพื่อขอใบเสนอราคา?
แบบรูหรือไฟล์ CAD ที่แสดงขนาดเส้นผ่านศูนย์กลางภายนอก ความยาว ประเภทเกลียว และความต้องการผิวเคลือบ (ถ้ามี) รวมถึงจำนวนขั้นต่ำที่ต้องการผลิต
วัสดุใดที่เหมาะกับงานที่มีสภาพแวดล้อมกัดกร่อนสูง?
สำหรับสภาพแวดล้อมที่มีความชื้นหรือสารเคมี สามารถเลือกใช้เหล็กผสมสแตนเลสเกรด 304 หรือ 316 และทำการเคลือบผิวด้วยซิงค์นิเคลเพื่อเพิ่มความต้านทานการกัดกร่อน
ระยะเวลาการผลิตปกติอยู่ที่เท่าไร?
ขึ้นอยู่กับความซับซ้อนของแบบและจำนวน โดยทั่วไปอยู่ในช่วง 2‑4 สัปดาห์หลังจากได้รับแบบและข้อมูลทั้งหมดครบถ้วน
มีบริการจัดส่งไปต่างประเทศหรือไม่?
มี เราสามารถจัดส่งสินค้าไปยังท่าเรือหรือสนามบินที่ลูกค้าระบุ โดยใช้บรรจุภัณฑ์กันกระแทกและกันความชื้นตามมาตรฐานการส่งออก