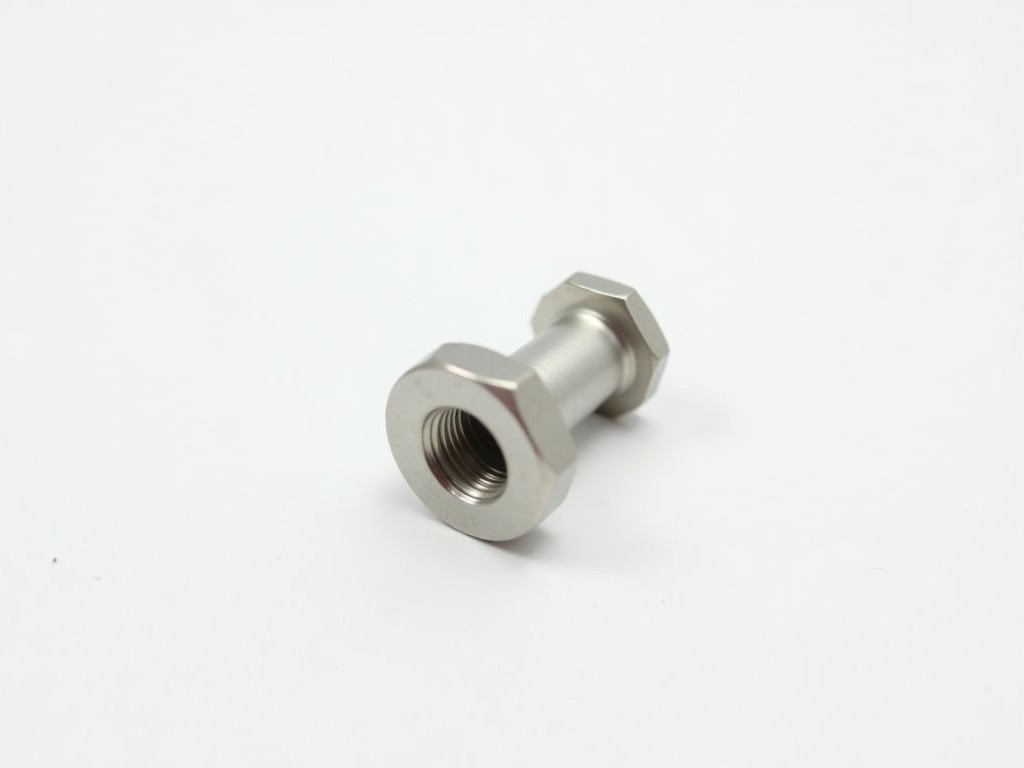
ผู้ผลิตน็อตสตั๊ดหัวแบนแบบเซลฟ์คลินชิ่งจากประเทศจีน
ผู้ผลิตน็อตสตั๊ดหัวแบนแบบเซลฟ์คลินชิ่งจากประเทศจีน
น็อตสตั๊ดหัวแบนแบบเซลฟ์คลินชิ่งคือตัวยึดที่ออกแบบให้ฝังตัวเข้ากับแผ่นโลหะบางโดยไม่ต้องเจาะเกลียวล่วงหน้า เมื่อออกแรงกดตัวสตั๊ดจะยืดตัวและสร้างเกลียวภายในตัวเอง ทำให้สามารถรับแรงดึงและแรงเฉือนได้ในขณะที่พื้นผิวภายนอกยังคงเรียบ หัวแบนช่วยกระจายแรงอย่างสม่ำเสมอและลดความเครียดจุดโฟกัสที่แผ่นรอง
หลักการทำงานและการออกแบบ
กลไกการยึดอาศัยการเปลี่ยนรูปพลาสติกของตัวสตั๊ดเมื่อถูกกดเข้าไปในรูที่เตรียมไว้บนแผ่นโลหะ ความแข็งของวัสดุและรูปทรงหัวแบนถูกคำนวณให้แรงกระทำสูงสุดไม่เกินจุดเปลี่ยนรูปยืดหยุ่นของแผ่นรอง ผลลัพธ์คือการเชื่อมต่อที่ทนต่อการสั่นสะเทือนและการโหลดซ้ำได้โดยไม่คลายตัว
วัสดุและการเคลือบผิว
วัสดุหลักที่ใช้ได้แก่ สแตนเลสเหล็กกล้าไร้สนิมเกรด A2 (304) และ A4 (316) สำหรับงานที่ต้องการความต้านทานการกัดกร่อนสูง เหล็กกล้าคาร์บอนเกรด 1010 หรือ 1018 เหมาะกับการใช้งานทั่วไปที่มีการเคลือบป้องกันสนิมเพิ่มเติม การเคลือบผิวทั่วไปได้แก่ การชุบซิงค์ไวท์, การชุบนิกเกิล, และการพ่นสีอีพ็อกซี่ตามข้อกำหนดของลูกค้า
- สแตนเลส A2: ทนการกัดกร่อนในบรรยากาศทั่วไปและสารเคมีอ่อน
- สแตนเลส A4: ทนต่อคลอไรด์และสภาพแวดล้อมทางทะเล
- เหล็กกล้าคาร์บอน: ความแข็งแรงดึงสูง ต้องเคลือบป้องกันสนิม
- การชุบซิงค์ไวท์: ความหนาเคลือบ 5‑8 µm ให้การป้องกันสนิมพื้นฐาน
- การชุบนิกเกิล: ความหนาเคลือบ 10‑12 µm ให้ผิวเรียบและทนการสึกหรอ
ขนาดมาตรฐานและความสามารถในการปรับแต่ง
| ขนาดเกลียว (M) | ความยาวตัวสตั๊ด L (mm) | ความหนาแผ่นรอง T (mm) | แรงดึงทนทาน (kN) |
|---|---|---|---|
| M3 | 6 – 12 | 0.8 – 1.5 | 5.0 (ทั่วไป) |
| M4 | 8 – 15 | 1.0 – 2.0 | 8.0 (ทั่วไป) |
| M5 | 10 – 20 | 1.2 – 2.5 | 12.0 (ทั่วไป) |
| M6 | 12 – 25 | 1.5 – 3.0 | 18.0 (ทั่วไป) |
ค่าที่แสดงเป็นค่าทั่วไปสำหรับวัสดุเหล็กกล้าคาร์บอนเคลือบซิงค์ ความยาวและความหนาสามารถปรับเปลี่ยนได้ตามความหนาแผ่นรองและข้อกำหนดการรับน้ำหนักของโครงการ การปรับแต่งเกลียวพิเศษ เช่น เกลียวละเอียดหรือเกลียวหยาบ สามารถทำได้โดยการขึ้นรูปใหม่ภายใต้ขอบเขตความสามารถของเครื่องมือ
การใช้งานในอุตสาหกรรม
ในอุตสาหกรรมอิเล็กทรอนิกส์การยึดบอร์ดวงจรต้องการพื้นผิวเรียบเพื่อป้องกันการสัมผัสกับชิ้นส่วนที่ละเอียดอ่อน น็อตสตั๊ดหัวแบนให้พื้นผิวติดตั้งที่ราบเรียบและไม่มีส่วนยื่นที่อาจทำให้เกิดการลัดวงจร ในงานยานยนต์การประกอบแผ่นตัวถังต้องการความเร็วสูงและความทนทานต่อการสั่นสะเทือน การยึดแบบเซลฟ์คลินชิ่งลดขั้นตอนการเจาะเกลียวและเพิ่มความแข็งแรงของจุดเชื่อมต่อเมื่อเทียบกับการใช้สกรูธรรมดา
สำหรับอุตสาหกรรมอวกาศที่มีข้อกำหนดน้ำหนักเบาและความต้านทานการกัดกร่อนสูง การเลือกใช้สแตนเลสเกรด A4 พร้อมการชุบนิกเกิลให้อัตราส่วนความแข็งแรงต่อน้ำหนักที่ดีและทนต่อสภาพแวดล้อมความชื้นและเกลือได้เป็นเวลานาน นอกจากนี้ในอุตสาหกรรมเครื่องจักรหนักการใช้เหล็กกล้าคาร์บอนเคลือบซิงค์ให้ความคุ้มค่าต่อต้นทุนเมื่อต้องการความแข็งแรงดึงสูงในสภาพแวดล้อมแห้ง
กระบวนการผลิตและการควบคุมคุณภาพ
การผลิตเริ่มจากการตัดลวดวัสดุให้ได้ความยาวเป้าหมาย ตามด้วยการขึ้นรูปเย็นเพื่อสร้างหัวแบนและลำตัวสตั๊ด จากนั้นทำการรีดเกลียวภายในด้วยเครื่องมือที่ออกแบบให้ได้ความลึกเกลียวที่สม่ำเสมอ หลังจากขึ้นรูปเสร็จจะทำการอบอ่อนความเครียดหากจำเป็น จากนั้นผ่านกระบวนการเคลือบผิวตามข้อกำหนดของลูกค้า
การควบคุมคุณภาพทำโดยการตรวจสอบมิติด้วยเครื่องวัดพิกัดสามแกน (CMM) เพื่อยืนยันความคลาดเคลื่อนของเส้นผ่านศูนย์กลางเกลียว ความยาวตัวสตั๊ด และความหนาแผ่นรองอยู่ในช่วง tolerance ±0.05 mm สำหรับเกลียวและ ±0.1 mm สำหรับมิติภายนอก การทดสอบแรงดึงทำโดยใช้เครื่องทดสอบวัสดุแบบ universal โดยวัดค่าความต้านทานการฉีกขาดจนถึงจุดหยุดนิ่ง ผลการทดสอบต้องไม่น้อยกว่าค่าที่ระบุในตารางข้างต้น นอกจากนี้ยังมีการตรวจสอบการยึดติดของชั้นเคลือบด้วยการทดสอบการขูดและการทดสอบการสเปรย์เกลือตามมาตรฐาน ASTM B117 สำหรับชิ้นส่วนที่ต้องการความต้านทานการกัดกร่อน
คำถามที่พบบ่อย (FAQ)
- คำถาม: สามารถปรับเปลี่ยนความยาวตัวสตั๊ดและความหนาแผ่นรองได้หรือไม่
คำตอบ: ได้ ความยาวและความหนาสามารถปรับแต่งตามความหนาแผ่นรองและแรงดึงที่ต้องการ โดยต้องให้ข้อมูลแผ่นรองและสเปกการรับน้ำหนักก่อนการเสนอราคา - คำถาม: ต้องใช้เครื่องมือพิเศษในการติดตั้งหรือไม่
คำตอบ: การติดตั้งต้องใช้แรงกดตามค่าที่แนะนำ (โดยทั่วไป 5‑15 kN ตามขนาดเกลียว) สามารถทำได้ด้วยเครื่องกดไฮดรอลิกหรือเครื่องกดลมที่มีหัวกดเข้ารูปทรงเหมาะสม ไม่จำเป็นต้องใช้เกลียวล่วงหน้า - คำถาม: ระยะเวลาการผลิตปกติคือเท่าใด
คำตอบ: ระยะเวลาผลิตขึ้นอยู่กับปริมาณและความซับซ้อนของการปรับแต่ง สำหรับคำสั่งซื้อมาตรฐานปกติอยู่ที่ 2‑3 สัปดาห์ หากต้องการวัสดุพิเศษหรือการเคลือบผิวที่ต้องสั่งทำ อาจใช้เวลา 4‑6 สัปดาห์ - คำถาม: มีการจัดเตรียมตัวอย่างให้ทดสอบก่อนผลิตจริงหรือไม่
คำตอบ: ได้ เราสามารถจัดทำตัวอย่างจำนวน 5‑10 ชิ้นตามข้อกำหนดที่ลูกค้าระบุ เพื่อทดสอบการยึดและคุณภาพผิวก่อนการผลิตล็อตเต็ม