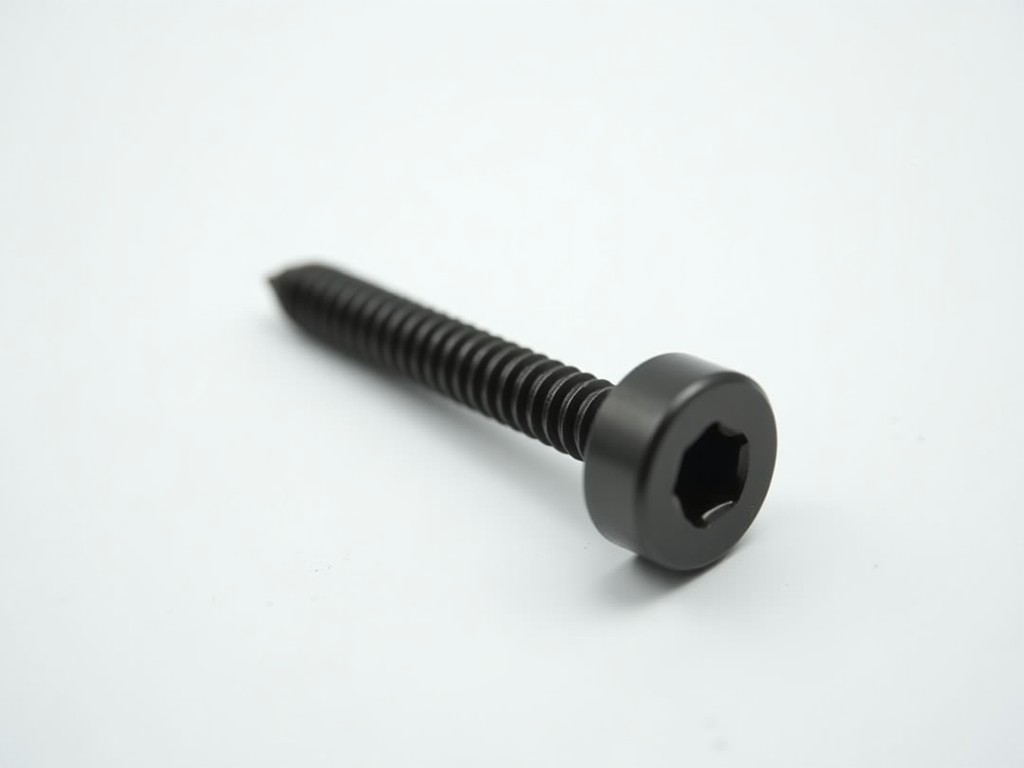
โรงงานผลิตสกรูหัวฝาแบบซ็อกเก็ต M16 OEM
โรงงานผลิตสกรูหัวฝาแบบซ็อกเก็ต M16 OEM
ภาพรวมผลิตภัณฑ์
การผลิตสกรูหัวฝาแบบซ็อกเก็ต M16 สำหรับงาน OEM ต้องควบคุมความเที่ยงตรงของเส้นผ่านศูนย์กลางเกลียว ความลึกของหัวฝา และมุมของซ็อกเก็ตให้สอดคล้องกับมาตรฐาน ISO 4762 หรือ ANSI/ASME B18.3 เพื่อให้แรงบิดในการขันและการถอดประกอบทำได้อย่างสม่ำเสมอ
สกรูประเภทนี้มีหัวฝาทรงกระบอกที่มีช่องซ็อกเก็ตหกเหลี่ยมภายใน ทำให้สามารถใช้เครื่องมือซ็อกเก็ตหกเหลี่ยมในการขันได้โดยไม่ทำให้หัวเสียหาย ซึ่งเหมาะกับการประกอบในพื้นที่แคบหรือต้องการแรงบิดสูง
ในฐานะผู้ผลิต OEM เราปรับกระบวนการขึ้นรูปและการขึ้นเกลียวให้เหมาะกับความต้องการของลูกค้าแต่ละราย ไม่ว่าจะเป็นความยาวทั้งหมด ความยาวเกลียวที่มีผลต่อการยึดเกาะ หรือการเคลือบผิวเพื่อป้องกันการกัดกร่อน
วัสดุและเกรดที่ใช้
วัสดุหลักที่เลือกใช้ได้แก่เหล็กคาร์บอนเกรด 8.8 เหล็กอัลลอยเกรด 10.9 และสแตนเลสเกรด A2-70 หรือ A4-80 ขึ้นกับสภาพแวดล้อมการใช้งานและแรงดันที่ต้องการทนต่อการยืดตัว
สำหรับงานที่ต้องการความแข็งแรงสูงและทนต่อความเหนื่อยล้า เราแนะนำเหล็กอัลลอยที่ผ่านกระบวนการชุบแข็งและอบอ่อนให้ได้ค่าความแข็ง Rockwell C ระหว่าง 22‑32 ซึ่งสอดคล้องกับข้อกำหนดของเกรด 10.9
ในกรณีที่ต้องการทนต่อการกัดกร่อนในสภาพแวดล้อมชื้นหรือสารเคมี เราใช้สแตนเลสที่มีปริมาณโครเมียมและนิกเกิลตามมาตรฐาน ASTM F593 โดยสามารถให้ค่าความต้านทานแรงดึงขั้นต่ำ 500 MPa สำหรับเกรด A2‑70 และ 800 MPa สำหรับเกรด A4‑80
ขนาดและความคลาดเคลื่อน
สกรู M16 มีเส้นผ่านศูนย์กลางเกลียว nominal 16 mm พร้อมกับความห่างเกลียว pitch 2 mm ตามมาตรฐานเมตริก ความยาวทั้งหมดสามารถปรับตั้งแต่ 20 mm ถึง 200 mm ตามความต้องการของโครงการ โดยความคลาดเคลื่อนของความยาวทั่วไปอยู่ที่ ±0.5 mm สำหรับความยาวต่ำกว่า 50 mm และ ±1.0 mm สำหรับความยาวเกิน 50 mm
ความลึกของหัวฝา (head height) สำหรับ socket head cap screw M16 อยู่ที่ประมาณ 10 mm พร้อมความกว้างของช่องซ็อกเก็ต 8 mm ซึ่งทำให้สามารถใช้เครื่องมือซ็อกเก็ตขนาด 8 mm ได้อย่างพอดี ความคลาดเคลื่อนของมิติเหล่านี้ควบคุมไม่เกิน ±0.15 mm เพื่อให้แรงบิดในการขันอยู่ในช่วงที่คาดการณ์ได้
ความหยาบของผิวสกรู (surface roughness) หลังการขึ้นรูปและการขัดเกลียวถูกควบคุมที่ Ra ≤ 1.6 μm สำหรับพื้นที่สัมผัสกับเครื่องมือซ็อกเก็ต และ Ra ≤ 3.2 μm สำหรับลำตัวเกลียว ซึ่งช่วยลดการสึกหรอของเครื่องมือและเพิ่มอายุการใช้งาน
มาตรฐานและเทียบเท่า
ผลิตภัณฑ์ของเราสามารถผลิตให้สอดคล้องกับมาตรฐานต่อไปนี้: ISO 4762 (Socket head cap screws), DIN 912, ASME B18.3, และ JIS B 1180 หากลูกค้าต้องการมาตรฐานเฉพาะ เช่น เกรดความแข็งแรงที่สูงกว่า หรือการเคลือบผิวพิเศษ เราสามารถออกแบบกระบวนการผลิตให้ตรงตามนั้นได้
การรับรองมาตรฐานไม่ใช่เพียงการตรวจสอบขนาดเท่านั้น แต่รวมถึงการทดสอบ mechanical properties เช่น tensile strength, yield strength, และ hardness ตามที่มาตรฐานกำหนด ซึ่งช่วยให้ผู้ซื้อมั่นใจว่าสกรูจะทำงานได้ตามที่ออกแบบไว้ภายใต้โหลดที่คาดการณ์
เราไม่ได้อ้างว่าผลิตภัณฑ์ผ่านการรับรองจากหน่วยงานใดๆ โดยไม่มีหลักฐาน แต่เราเตรียมเอกสารการทดสอบและรายงานการตรวจสอบตามคำขอของลูกค้า เพื่อให้สามารถตรวจสอบย้อนกลับได้เมื่อจำเป็น
กระบวนการผลิต
ขั้นตอนเริ่มต้นจากการเลือกวัตถุดิบแท่งหรือลวดที่ได้รับการรับรองเคมีตามเกรดที่กำหนด ตามด้วยการขึ้นรูปหัวฝาแบบ Cold Heading ซึ่งให้ความแม่นยำของมิติหัวฝาและลดการสูญเสียวัสดุเมื่อเทียบกับการตัดเฉือน
จากนั้นผ่านการขึ้นเกลียวด้วยเครื่อง Thread Rolling ซึ่งเป็นกรรมวิธีขึ้นรูปเย็นที่เพิ่มความแข็งแรงของเกลียวผ่านการขึ้นรูปเนื้อโลหะ ทำให้เกลียวมีความต้านทานต่อการเสียรูปภายใต้แรงบิดสูงกว่าการตัดเกลียวแบบดั้งเดิม
หลังขึ้นเกลียวแล้ว เราทำการชุบแข็งและอบอ่อนตามเกรดความแข็งที่ต้องการ ตามด้วยการทำความสะอาดและตรวจสอบขนาดด้วยเครื่องวัดภาพอัตโนมัติ หากต้องการเคลือบผิว เช่น Zinc plating, Hot-dip galvanizing หรือการ passivation สำหรับสแตนเลส เราจะดำเนินการในขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์
การควบคุมคุณภาพและการทดสอบ
เราใช้ระบบการตรวจสอบทางสถิติ (SPC) เพื่อควบคุมค่ามิติหลัก เช่น เส้นผ่านศูนย์กลางเกลียว ความยาว และความลึกของหัวฝา โดยเก็บข้อมูลทุกชั่วโมงและแสดงผลในแผนภูมิควบคุมเพื่อตรวจจับการเบี่ยงเบนก่อนที่จะออกนอกขอบเขตที่ยอมรับได้
การทดสอบเชิงกลประกอบด้วยการวัดแรงดึงขั้นต่ำ (tensile strength) ด้วยเครื่องทดสอบสากล การวัดความแข็ง Rockwell หรือ Vickers ตามจุดที่กำหนด และการทดสอบแรงบิดในการขัน (torque test) โดยใช้เครื่องมือสอบเทียบเพื่อให้แน่ใจว่าค่าแรงบิดอยู่ในช่วงที่ออกแบบไว้
สำหรับงานที่ต้องการความทนต่อการกัดกร่อน เราสามารถทำการทดสอบหมอกเกลือ (salt spray) ตามมาตรASTM B117 เป็นเวลาที่ลูกค้าระบุ เช่น 240 ชั่วโมง เพื่อประเมินอัตราการเกิดสนิมบนผิวเคลือบ
การใช้งานในอุตสาหกรรม
สกรูหัวฝาแบบซ็อกเก็ต M16 มักใช้ในการประกอบเครื่องจักรหนัก เช่น ปั๊มไฮดรอลิก คอมเพรสเซอร์ และระบบส่งกำลัง ที่ต้องการจุดยึดที่แข็งแรงและสามารถถอดประกอบซ้ำได้โดยไม่ทำให้หัวสกรูเสียหาย เนื่องจากช่องซ็อกเก็ตช่วยถ่ายโอนแรงบิดได้อย่างสม่ำเสมอแม้อยู่ในมุมที่เข้าถึงยาก
ในงานโครงสร้างเหล็กและการสร้างแม่พิมพ์ เราพบว่าการใช้สกรูประเภทนี้ช่วยลดเวลาการประกอบเนื่องจากไม่ต้องใช้เครื่องมือหลายขนาด และช่วยให้แรงบิดที่ใช้ในการขันอยู่ในช่วงที่ควบคุมได้ง่าย ซึ่งลดความเสี่ยงของการขันเกินกำลังที่อาจทำให้เกลียวเสียหาย
สำหรับอุตสาหกรรมยานยนต์และอุปกรณ์การผลิต ชิ้นส่วนที่ต้องรับแรงสั่นสะเทือนสูง มักเลือกใช้สกรูเกรด 10.9 พร้อมการเคลือบผิวที่เพิ่มความลื่นเพื่อลดการคลายตัวภายใต้การสั่นสะเทือนต่อเนื่อง
ตัวเลือกการปรับแต่ง
ลูกค้าสามารถระบุความยาวทั้งหมดตั้งแต่ 20 mm ถึง 200 mm โดยมีขั้นต่ำในการสั่งผลิตที่ 500 ชิ้นต่อขนาด หากต้องการความยาวเกิน 200 mm เราสามารถพิจารณาการผลิตเป็นชิ้นส่วนพิเศษตามความต้องการของโครงการ
เกรดวัสดุมีให้เลือกตั้งแต่เหล็กคาร์บอน 8.8, อัลลอย 10.9, สแตนเลส A2‑70 และ A4‑80 นอกจากนี้ยังสามารถขอเกรดพิเศษ เช่น เหล็กกล้าไร้สนิกเกิลสำหรับงานที่ต้องการความเป็นแม่เหล็กต่ำได้
การเคลือบผิวสามารถเลือกได้ตามสภาพแวดล้อม: Zinc electro‑plating (ความหนา 5‑8 μm), Hot‑dip galvanizing (ความหนา ≥55 μm), หรือการ passivation สำหรับสแตนเลส หากต้องการสีหรือการเคลือบป้องกันการสึกหรอพิเศษ เราสามารถปรึกษาทีมวิศวกรรมวัสดุเพื่อหาวิธีที่เหมาะสม
ตาราง: ค่ามาตรฐานทั่วไป
| คุณสมบัติ | ค่าทั่วไป | หมายเหตุ |
|---|---|---|
| เส้นผ่านศูนย์กลางเกลียว (mm) | 16.00 | ความคลาดเคลื่อน ±0.02 mm | ความห่างเกลียว (mm) | 2.00 | ตามมาตรฐานเมตริก |
| ความลึกหัวฝา (mm) | 10.0 | ความคลาดเคลื่อน ±0.15 mm |
| ความกว้างช่องซ็อกเก็ต (mm) | 8.0 | เหมาะกับเครื่องมือซ็อกเก็ต 8 mm |
| ความแข็ง Rockwell C (เกรด 10.9) | 22‑32 | หลังชุบแข็งและอบอ่อน |
| แรงดึงขั้นต่ำ (MPa) | 830 | สำหรับเกรด 10.9 ตาม ISO 898‑1 |
คำถามที่พบบ่อย
- สามารถปรับแต่งความยาวและเกลียวได้ตามแบบวาดหรือไม่? ใช่ เรารับผลิตตามข้อกำหนดของลูกค้าโดยต้องการไฟล์ 2D/3D หรือรายละเอียดมิติที่ชัดเจน
- ต้องการข้อมูลอะไรบ้างก่อนขอใบเสนอราะ? จำเป็นต้องทราบเกรดวัสดุ ความยาวทั้งหมด ปริมาณที่ต้องการ และเงื่อนไขการเคลือบผิวหรือการรับรองมาตรฐานใดๆ
- วัสดุสแตนเลสที่มีให้เลือกมีเกรดใดบ้าง? ปกติเรามี A2‑70 และ A4‑80 ตามมาตรฐาน ASTM F593 หากต้องการเกรดอื่นสามารถสอบถามเพิ่มเติมได้
- วิธีตรวจสอบคุณภาพก่อนจัดส่งเป็นอย่างไร? เราทำการตรวจสอบมิติด้วยเครื่องวัดภาพอัตโนมัติ ทดสอบแรงดึงและความแข็งตามมาตรฐานที่เกี่ยวข้อง และจัดทำเอกสารรายงานการทดสอบพร้อมสินค้า
- บรรจุภัณฑ์มาตรฐานเป็นแบบใด? สกรูจะบรรจุในถุงพลาสติกกันความชื้นแล้วใส่ในกล่องกระดาษลูกฟูก พร้อมแผ่นกันกระแทก สำหรับการส่งออกเราสามารถเพิ่มการห่อฟิล์มและพาเลทได้ตามความต้องการ
- ระยะเวลาผลิตปกติใช้เวลาเท่าไร? สำหรับคำสั่งซื้อขนาดมาตรฐานปกติอยู่ที่ 2‑3 สัปดาห์หลังจากยืนยันแบบและรับมัดจำ ขึ้นกับความซับซ้อนของการเคลือบผิวและปริมาณสั่งผลิต
พร้อมเริ่มต้นโครงการของคุณ?
หากต้องการสอบถามรายละเอียดเพิ่มเติม ขอใบเสนอราคา หรือขอตัวอย่างผลิตภัณฑ์ กรุณาติดต่อทีมขายของเราผ่านแบบฟอร์มด้านล่าง เรายินดีให้คำปรึกษาทางเทคนิคและช่วยกำหนดสเปคที่เหมาะสมกับการใช้งานของคุณ
ติดต่อเราเพื่อขอใบเสนอราคา