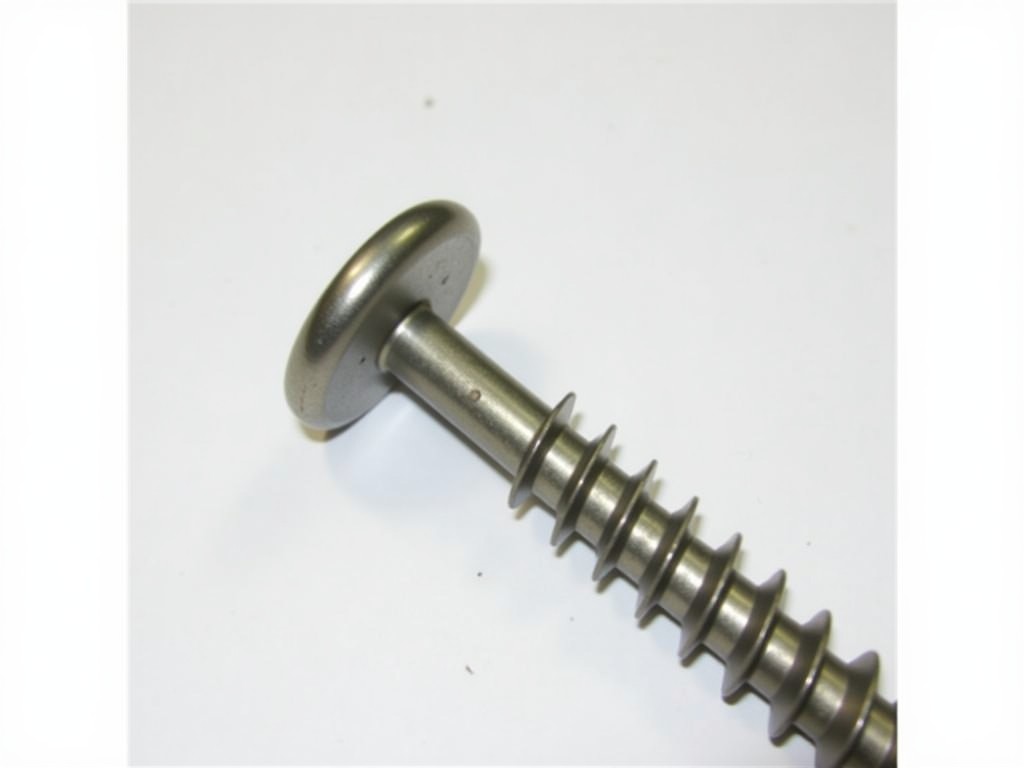
ผู้ส่งออกสกรูคอนกรีตหนักงานจากโรงงานโดยตรง
ผู้ส่งออกสกรูคอนกรีตหนักงานจากโรงงานโดยตรง
สกรูคอนกรีตหนักงานออกแบบมาเพื่อยึดเกาะกับพื้นผิวคอนกรีตที่มีแรงดันสูง โครงสร้างเกลียวและมุมปลายถูกออกแบบให้แทรกซึมเข้าสู่เนื้อคอนกรีตโดยไม่ทำให้เกิดการแตกร้าวขณะติดตั้ง ซึ่งช่วยลดความเสี่ยงของการยึดเกาะหลวมในระยะยาว
ลักษณะทางเทคนิค
ค่าต่อไปนี้เป็นค่าที่พบบ่อยในการผลิตสกรูชนิดนี้ แต่อาจมีการเปลี่ยนแปลงตามข้อกำหนดของโครงการ เช่น ความยาว เส้นผ่านศูนย์กลาง หรือประเภทเกลียว
| คุณสมบัติ | ค่าทั่วไป |
|---|---|
| ความแรงดึงขั้นต่ำ | ≥ 800 MPa |
| ความแรงเฉือนขั้นต่ำ | ≥ 480 MPa |
| เส้นผ่านศูนย์กลางเกลียว | 6 mm – 20 mm (เมตริก M6–M20) |
| ความยาวตัวสกรู | 20 mm – 150 mm (ปรับได้ตามความหนาของแผ่นคอนกรีต) |
| ความแข็งผิวหลังชุบแข็ง | HRC 45–55 |
| การเคลือบป้องกันการกัดกร่อน | ซิงค์ชุบไฟฟ้า (Zn 5–12 µm) หรือฮอทดิป galvanized (Zn ≥ 55 µm) ตามความต้องการ |
วัสดุและการเคลือบ
วัสดุหลักเป็นเหล็กคาร์บอนปานกลาง (เช่น C45 หรือ 4140) ที่ผ่านกระบวนการอบอุ่นและชุบแข็งเพื่อให้ได้ค่าความแข็งและความเหนียวที่ต้อง การเคลือบ surface ทำหน้าที่เป็นชั้นป้องกันการเกิดสนิมในสภาพแวดล้อมที่มีความชื้นสูง เช่น โรงงานผลิตหรือไซต์ก่อสร้างริมทะเล
การเลือกความหนาของชั้นเคลือบขึ้นอยู่กับระยะเวลาการใช้งานที่คาดหวังและมาตรฐานการกัดกร่อนท้องถิ่น (เช่น ISO 9223) สำหรับโครงการที่ต้องการอายุการใช้งานเกิน 20 ปี มักแนะนำให้ใช้เคลือบฮอทดิป galvanized พร้อมกับการตรวจสอบความหนาชั้นเคลือบโดยใช้เครื่องวัดความหนาแบบแม่เหล็ก
การใช้งานในอุตสาหกรรม
- การยึดโครงเหล็กเสริมในพื้นคอนกรีตสำเร็จรูปที่ต้องรับแรงดึงสูงจากเครื่องจักรหนัก
- การติดตั้งแผ่นฐานเครื่องจักร CNC บนพื้นคอนกรีตที่มีการสั่นสะเทือนต่อเนื่อง
- การเชื่อมต่อโครงสร้างเหล็กกับผนังกันดินในอุโมงค์ใต้ดินที่มีแรงดันด้านข้าง
- การยึดแผ่นป้องกันการกระแทกในพื้นที่จัดเก็บวัตถุอันตรายที่ต้องการความทนทานต่อสารเคมี
ในแต่ละกรณีข้างต้น สกรูจะถูกออกแบบให้มีความยาวฝังตัวที่เหมาะสมกับความหนาของชั้นคอนกรีตและค่าความแข็งอัด เพื่อให้แรงยึดเกาะที่ได้จากแรงเสียดทานและแรงกลไกของเกลียวเกินกว่าแรงกระทำที่คาดว่าจะเกิดขึ้นตลอดอายุการใช้งาน
การควบคุมคุณภาพ
กระบวนการผลิตเริ่มจากการตรวจสอบองค์ประกอบทางเคมีของแท่งเหล็กด้วยเครื่องสเปกโตรเมตรี เพื่อให้แน่ใจว่าองค์ประกอบคาร์บอนและธาตุผสมอยู่ในช่วงที่กำหนด จากนั้นทำการขึ้นรูปเกลียวโดยใช้เครื่องขึ้นรูปเย็น (cold heading) ซึ่งช่วยรักษาโครงสร้างเม็ดละเอียดและเพิ่มความเหนียว
หลังขึ้นรูป ชิ้นงานจะผ่านกระบวนการอบอุ่น (austenitizing) ที่อุณหภูมิประมาณ 840 °C ตามด้วยการชุบน้ำมันเพื่อให้ได้โครงสร้าง martensite จากนั้นทำการ temper ที่อุณหภูมิ 420–460 °C เพื่อลดความเปราะและเพิ่มความทนทานต่อแรงกระแทก สุดท้ายทำการตรวจสอบความแข็งด้วยเครื่องวัดความแข็งแบบ Rockwell และตรวจมิติเกลียวด้วยเครื่องวัดความละเอียดสูง (optical comparator)
การตรวจสอบขั้นสุดท้ายประกอบด้วยการวัดแรงดึงทดสอบบนตัวอย่างสุ่มจากแต่ละล็อต การตรวจสอบการเคลือบด้วยวิธีความหนาแบบเอกซ์เรย์ฟลูออเรสเซนซ์ (XRF) และการทดสอบการกัดกร่อนแบบหมอกเกลือ (ASTM B117) เป็นเวลา 500 ชั่วโมงเพื่อยืนยันว่าชั้นเคลือบตรงตามข้อกำหนด
ตัวเลือกการปรับแต่ง
- เส้นผ่านศูนย์กลางเกลียว: M6 ถึง M20 หรือขนาดพิเศษตามแบบร่าง
- ความยาว: ตั้งแต่ 20 mm ถึง 200 mm โดยมีความคลาดเคลื่อน ±0.5 mm
- ประเภทปลาย: ปลายแหลม (pointed) สำหรับการเจาะเอง หรือปลายตัด (cut-off) สำหรับการใช้กับพรี‑ดrilled hole
- การเคลือบ: ซิงค์ชุบไฟฟ้า, ฮอทดิป galvanized, หรือเคลือบ epoxy สำหรับสภาพแวดล้อมที่มีสารเคมีรุนแรง
- การทำเครื่องหมาย: เลเซอร์สกรูหมายเลขล็อต, วันที่ผลิต, หรือรหัสลูกค้าตามคำขอ
บรรจุภัณฑ์และการส่งออก
สกรูจะถูกบรรจุในถุงพลาสติก PE ที่มีซิปปิดสนิทเพื่อป้องกันความชื้น จากนั้นวางในกล่องกระดาษลูกฟูกชั้นเดียวที่มีการเสริมมุม เพื่อให้ทนต่อการซ้อนทับระหว่างการขนส่งทางบกและทางทะเล สำหรับคำสั่งซื้อจำนวนมาก กล่องจะถูกวางบนพาเลทไม้ที่มีการยึดด้วยสายรัดพลาสติกและห่อด้วยฟิล์มยืด stretch film
เอกสารที่แนบมาพร้อมการส่งออกรวมถึงใบรับรองวัสดุ (mill test report), รายงานการตรวจสอบคุณภาพ, และใบรับรองการเคลือบหากลูกค้าต้องการ สำหรับปลายทางที่มีข้อกำหนดด้านการนำเข้าพิเศษ ทีมงานจะจัดเตรียมใบรับรองแหล่งกำเนิดสินค้า (Certificate of Origin) และเอกสาร SDS ตามความต้องการของศุลกากรปลายทาง
คำถามที่พบบ่อย
- สามารถปรับแต่งความยาวและเส้นผ่านศูนย์กลางได้หรือไม่? ได้ เราสามารถผลิตตามข้อกำหนดของแบบร่างได้โดยไม่จำกัดขั้นต่ำสำหรับคำสั่งซื้อที่มีปริมาณตั้งแต่ 500 ชิ้นขึ้นไป
- ต้องใช้ข้อมูลอะไรบ้างก่อนขอใบเสนอราคา? ควรแจ้งขนาดเกลียว (เช่น M12), ความยาวที่ต้องการ, ประเภทการเคลือบ, ปริมาณที่ต้องการ, และปลายทางการจัดส่งเพื่อให้เราคำนวณค่าขนส่งและภาษีที่อาจเกิดขึ้น
- วิธีการตรวจสอบคุณภาพของการเคลือบเป็นอย่างไร? เราใช้เครื่องวัดความหนาแบบเอกซ์เรย์ฟลูออเรสเซนซ์ (XRF) เพื่อวัดความหนาซิงค์ในหลายจุดต่อชิ้น และสุ่มตรวจชิ้นงานจากแต่ละล็อตด้วยการทดสอบหมอกเกลือตามมาตรฐาน ASTM B117
- ระยะเวลาการผลิตปกติใช้เวลาเท่าไร? สำหรับสินค้ามาตรฐานที่มีวัตถุดิบอยู่ในคลัง ระยะเวลาผลิตอยู่ที่ 10–15 วันทำการ หากต้องการการเคลือบพิเศษหรือขนาดที่ไม่ได้อยู่ในตารางมาตรฐาน ระยะเวลาอาจเพิ่มขึ้นเป็น 3–4 สัปดาห์
- สามารถขอตัวอย่างก่อนสั่งซื้อจริงได้หรือไม่? ได้ เราจัดเตรียมตัวอย่างฟรีจำนวนไม่เกิน 5 ชิ้นต่อโครงการ โดยลูกค้ารับผิดชอบค่าขนส่งตัวอย่างเท่านั้น