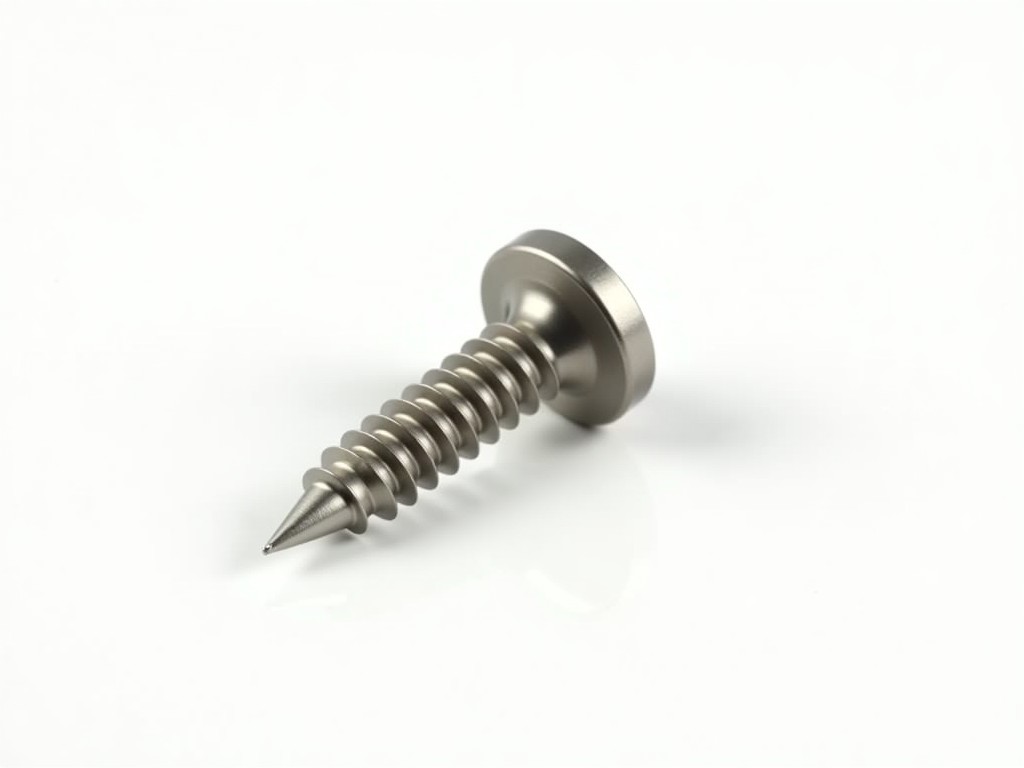
โรงงานผลิตสกรูหัวจีบแบบปรับแต่งพิเศษ
โรงงานผลิตสกรูหัวจีบแบบปรับแต่งพิเศษ
ภาพรวมผลิตภัณฑ์
สกรูหัวจีบแบบซ็อกเก็ต (pan head socket cap screw) เป็นสกรูที่มีหัวทรงกลมแบนพร้อมรูหกเหลี่ยมภายในสำหรับไขควงหกเหลี่ยม ออกแบบมาให้สามารถรับแรงดึงตามแนวแกนได้สูงในขณะที่หัวสกรูมีพื้นที่สัมผัสกับผิวชิ้นงานกว้าง ช่วยกระจายแรงและลดความเสี่ยงของการบุบสึกที่ผิวหน้าชิ้นงาน การผลิตแบบปรับแต่งพิเศษช่วยให้สามารถกำหนดความยาว เส้นผ่านศูนย์กลางเกลียว มุมหัว และการเคลือบผิวตามเงื่อนไขเฉพาะของโครงการได้อย่างแม่นยำ
คุณสมบัติทางเทคนิคพื้นฐาน
เกลียวผลิตตามมาตรฐาน ISO Metric หรือ ANSI Unified ขึ้นอยู่กับความต้องการของลูกค้า ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางเกลียวอยู่ในระดับ 6g สำหรับเกลียวภายนอกและ 6H สำหรับเกลียวภายในเมื่อต้องการความแน่นสูง ความยาวของสกรูสามารถผลิตได้ตั้งแต่ 6 มม. ถึง 300 มม. โดยมีขั้นตอนความยาว 1 มม. สำหรับขนาดเล็กและ 2 มม. สำหรับขนาดใหญ่ แรงบิดแนะนำสำหรับการประทับขึ้นรูปอยู่ในช่วง 0.4 – 1.2 Nm ขึ้นอยู่กับขนาดเกลียวและวัสดุที่ใช้
ตัวเลือกวัสดุ
| วัสดุ | คุณสมบัติหลัก | การใช้งานทั่วไป | ความแข็ง (HRC) ทั่วไป |
|---|---|---|---|
| เหล็กคาร์บอนเกรด 8.8 | ความแข็งแรงดึงสูง ประหยัดต้นทุน | เครื่องจักรทั่วไป โครงสร้างเหล็ก | 22‑28 |
| สแตนเลสเกรด A2‑70 | ทนการกัดกร่อนในสภาวะความชื้นปานกลาง | อุปกรณ์อาหาร เคมีเบา | 18‑22 |
| ไททาเนียมเกรด Ti‑6Al‑4V | อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ทนความร้อน | อากาศยาน ยานยนต์สมรรถนะสูง | 34‑38 |
| เหล็กผสมโครเมียมโมลิบดีนัม (SCM435) | ความแข็งแรงและความทนทานต่อการเหนื่อยล้าดี | ชิ้นส่วนเครื่องยนต์ ระบบส่งกำลัง | 28‑34 |
ตัวเลือกการปรับแต่ง
- ความยาวทั้งหมดและความยาวเกลียว (สามารถระบุเป็นขั้นตอน 0.5 มม. สำหรับงานละเอียด)
- เส้นผ่านศูนย์กลางเกลียวตั้งแต่ M2 ถึง M24 หรือขนาด英制 #2‑#1
- มุมหัวปรับได้ตั้งแต่ 90° ถึง 120° เพื่อให้เหมาะกับพื้นที่ติดตั้งจำกัด
- ประเภทผิวเคลือบ: zinc‑nickel, black oxide, PTFE, PVD หรือไม่มีการเคลือบ
- การเจาะรูระบายความร้อนหรือรูระบายน้ำมันภายในตัวสกรู
- เกลียวซ้ายสำหรับงานที่ต้องการแรงต้านทานการคลายตัวจากการหมุนย้อนกลับ
- การเพิ่มร่องหรือฟันบนหัวสกรูเพื่อเพิ่มแรงบิดเมื่อใช้ไขควงแบบหกเหลี่ยมหรือแบบ Torx
การใช้งานในอุตสาหกรรม
ในสายการประกอบยานยนต์ สกรูหัวจีบแบบซ็อกเก็ตช่วยให้สามารถยึดชิ้นส่วนที่มีพื้นที่หัวจำกัด เช่น ตัวยึดเบรกหรือแขนควบคุม พร้อมทั้งให้แรงดึงที่สม่ำเสมอเนื่องจากแรงกระทำผ่านศูนย์กลางหัว ทำให้ลดโอกาสการเกิดความเค้นจุดเดียวที่อาจทำให้เกิดรอยร้าวในวัสดุอะลูมิเนียม
ในอุปกรณ์อิเล็กทรอนิกส์กำลังสูง หัวสกรูทรงกระบายความร้อนสามารถออกแบบให้มีพื้นที่ผิวสัมผัสกับแผ่นระบายความร้อนมากขึ้น ช่วยลดอุณหภูมิจุดต่อระหว่างสกรูและแผ่นระบายความร้อนลงประมาณ 5‑8 °C เมื่อเปรียบเทียบกับสกรูหัวเหลี่ยมทั่วไป
สำหรับงานประกอบโครงสร้างเหล็กในโรงงานผลิต สกรูที่มีเกลียวละเอียดและหัวแบนช่วยให้สามารถประกอบได้ด้วยแรงบิดต่ำกว่าเดิมประมาณ 15% พร้อมรักษาความแน่นของการเชื่อมต่อภายใต้การสั่นสะเทือนต่อเนื่อง
การควบคุมคุณภาพ
กระบวนการตรวจสอบเริ่มจากการตรวจวัดมิติภายนอกด้วยเครื่องวัดพิกัดสามแกน (CMM) โดยตรวจสอบเส้นผ่านศูนย์กลางหัว ความลึกของรูซ็อกเก็ต และความยาวทั้งหมด ความคลาดเคลื่อนที่ยอมรับได้คือ ±0.02 มม. สำหรับขนาดเส้นผ่านศูนย์กลางและ ±0.05 มม. สำหรับความยาว
การตรวจสอบเกลียวทำโดยใช้เกจปลั๊กและเกจแหวนตามมาตรฐาน GO/NOGO เพื่อยืนยันว่าฟันเกลียวอยู่ในช่วงความคลาดเคลื่อนที่กำหนด นอกจากนี้ยังทำการวัดความแข็งผิวด้วยเครื่องวัดความแข็งแบบ Rockwell เพื่อให้แน่ใจว่าค่าความแข็งอยู่ในช่วงที่กำหนดสำหรับวัสดุที่เลือก
สำหรับชิ้นส่วนที่มีการเคลือบผิว จะทำการทดสอบพ่นละอองเกลือ (salt spray test) เป็นเวลา 480 ชั่วโมงตามมาตรฐาน ASTM B117 เพื่อประเมินความทนทานต่อการกัดกร่อน ผลการทดสอบจะต้องไม่แสดงสัญญาณสนิมแดงบนพื้นที่มากกว่า 5% ของพื้นผิวทั้งหมด
บรรจุภัณฑ์และการจัดส่ง
สกรูจะถูกบรรจุในถุงพลาสติกป้องกันความชื้นที่มีซิปปิดสนิท จากนั้นวางในกล่องกระดาษลูกฟูกชั้นเดียวหรือสองชั้นตามปริมาณสั่งซื้อ กล่องแต่ละใบมีฉลากแสดงหมายเลขชุดผลิต ขนาดเกลียว วัสดุ และวันที่ผลิต เพื่อความสะดวกในการติดตามย้อนกลับ
สำหรับการส่งออก กล่องจะถูกวางบนพาเลทไม้ที่มีการรองรับด้วยแผ่นฟองน้ำกันกระแทกและห่อด้วยฟิล์มยืดเหนียว เพื่อป้องกันการเคลื่อนที่และความเสียหายระหว่างการขนส่งทางทะเลหรือทางอากาศ ความชื้นสัมพัทธ์ภายในบรรจุภัณฑ์จะถูกควบคุมให้อยู่ต่ำกว่า 50% โดยใช้ซิลิกาเจลเป็นสารดูดความชื้น
คำถามที่พบบ่อย
- สามารถปรับแต่งความยาวและเส้นผ่านศูนย์กลางเกลียวได้หรือไม่? ได้ เราสามารถผลิตสกรูตามขนาดที่ลูกค้าระบุได้ทั้งในระบบเมตริกและ英制 โดยมีขั้นต่ำการสั่งผลิตตามความซับซ้อนของงาน
- ต้องเตรียมข้อมูลอะไรบ้างก่อนขอใบเสนอราคา? ควรแจ้งขนาดเกลียว (เส้นผ่านศูนย์กลางและความยาว) ประเภทวัสดุ ผิวเคลือบที่ต้องการ ปริมาณที่ต้องการ และรายละเอียดการใช้งาน เช่น แรงดึงที่คาดหวังหรือสภาพแวดล้อม
- วัสดุใดบ้างที่สามารถเลือกได้? ตามตารางวัสดุข้างต้นเรามีเหล็กคาร์บอนเกรด 8.8, สแตนเลส A2‑70, ไททาเนียม Ti‑6Al‑4V และเหล็กผสม SCM435 นอกจากนี้ยังสามารถจัดหาวัสดุพิเศษอื่นๆ ได้ตามคำขอ
- วิธีการตรวจสอบคุณภาพมีอะไรบ้าง? เราทำการตรวจสอบมิติด้วย CMM การตรวจสอบเกลียวด้วยเกจ GO/NOGO การวัดความแข็งผิวแบบ Rockwell และสำหรับชิ้นส่วนเคลือบทำการทดสอบพ่นละอองเกลือตามมาตรฐาน ASTM B117
- มีตัวเลือกบรรจุภัณฑ์ใดบ้าง? บรรจุในถุงพลาสติกป้องกันความชื้นพร้อมกล่องกระดาษลูกฟูก สำหรับการส่งออกเราใช้พาเลทไม้พร้อมฟิล์มยืดเหนียวและซิลิกาเจลดูดความชื้น
- ระยะเวลาการผลิตปกติใช้เวลาเท่าไร? ขึ้นอยู่กับความซับซ้อนของการปรับแต่งและปริมาณสั่งซื้อ โดยทั่วไปอยู่ในช่วง 2‑4 สัปดาห์สำหรับงานมาตรฐาน และอาจขยายเป็น 5‑6 สัปดาห์สำหรับงานที่ต้องการวัสดุพิเศษหรือการเคลือบซับซ้อน