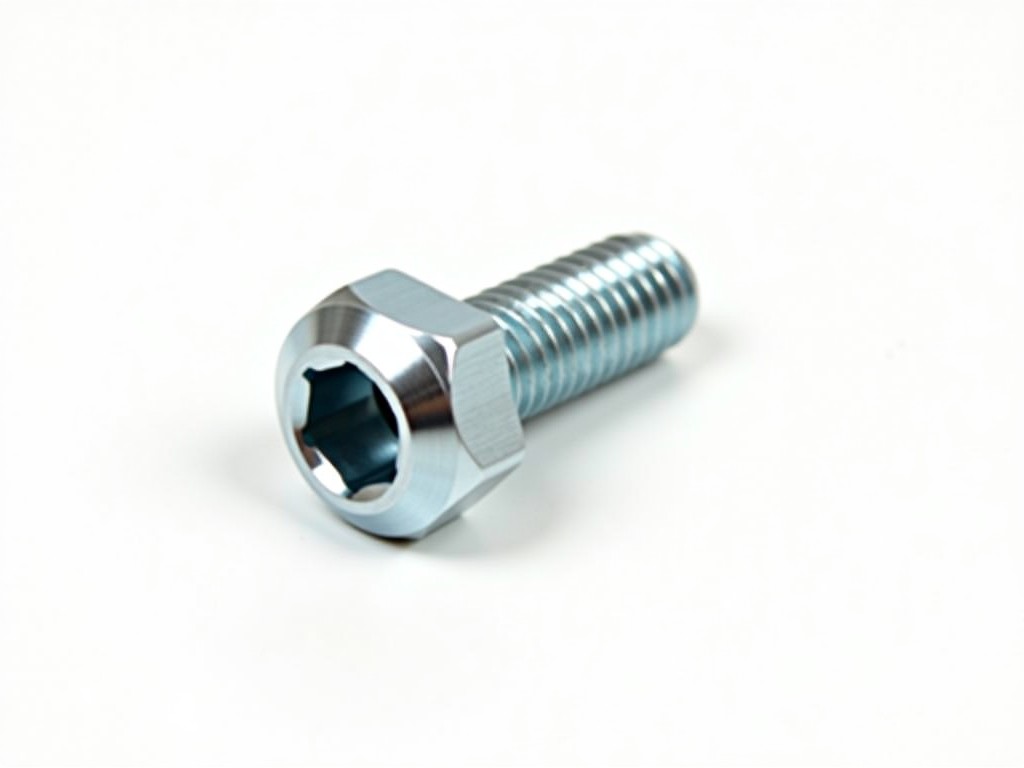
ผู้ผลิตสกรูหัวปุ่มหกเหลี่ยมแบบซ็อกเก็ตแบบแบตช์
ผู้ผลิตสกรูหัวปุ่มหกเหลี่ยมแบบซ็อกเก็ตแบบแบตช์
ภาพรวมผลิตภัณฑ์
สกรูหัวปุ่มหกเหลี่ยมแบบซ็อกเก็ต (button head socket cap screw) มีหัวทรงกลมต่ำที่ให้พื้นผิวเรียบเมื่อขันเข้ากับพื้นผิวชิ้นงาน ออกแบบมาเพื่อใช้ในพื้นที่จำกัดที่หัวหกเหลี่ยมมาตรฐานอาจเกะกะ ระบบขับแบบซ็อกเก็ตช่วยให้สามารถใช้ประแจหกเหลี่ยม (Allen key) ออกแรงบิดสูงได้โดยไม่ทำให้หัวเสียหาย การจัดหาเป็นแบตช์ช่วยให้ผู้ผลิตสามารถรับจำนวนมากในครั้งเดียว ลดความถี่ในการเติมคลังและเวลาจัดการบรรจุภัณฑ์
คุณสมบัติทางเทคนิค
สกรูผลิตตามมาตรฐาน ISO 898-1 โดยทั่วไปมีระดับความแข็งแรง 8.8 หรือ 10.9 สำหรับเหล็กคาร์บอนและเหล็กผสม เกลียวเป็นแบบเมตริก M3 ถึง M24 ความยาวตั้งแต่ 6 มม. ถึง 200 มม. แรงดึงขั้นต่ำของเกรด 8.8 อยู่ที่ประมาณ 800 MPa ในขณะที่เกรด 10.9 ให้แรงดึงขั้นต่ำประมาณ 1040 MPa แรงบิดแนะนำขึ้นกับขนาดเกลียวและสภาพการหล่อลื่น ตัวอย่างเช่น M8 เกรด 8.8 ที่หล่อลื่นเบาต้องการแรงบิดประมาณ 22 Nm
| ขนาดเกลียว | ความยาว (มม.) | แรงดึงขั้นต่ำ (MPa) | แรงบิดแนะนำ (Nm) | ความแข็ง Rockwell | พื้นผิวทั่วไป |
|---|---|---|---|---|---|
| M5 | 8‑30 | 800 (เกรด 8.8) | 5 | HRC 22‑32 | ซิงค์เคลือบ |
| M10 | 10‑50 | 800 (เกรด 8.8) | 20 | HRC 22‑32 | ซิงค์เคลือบ |
| M16 | 16‑100 | 1040 (เกรด 10.9) | 85 | HRC 32‑44 | ซิงค์เคลือบ |
วัสดุและการเคลือบ
วัสดุหลักได้แก่ เหล็กคาร์บอน (เช่น C1018), เหล็กผสมผสมโครเมียมโมลิบดีนัม (เช่น 4140) และสเตนเลสสตีลเกรด A2‑70 หรือ A4‑80 สำหรับสภาพแวดล้อมที่ต้องการความต้านทานการกัดกร่อนสูง การเคลือบผิวสามารถทำได้โดยการชุบซิงค์ไฟฟ้า (ความหนา 5‑12 µm) เพื่อให้การป้องกันสนิมในสภาพแวดล้อมทั่วไป การชุบซิงค์ร้อน (hot‑dip galvanizing) ให้ความหนาเคลือบมากกว่า 40 µm เหมาะกับงานกลางแจ้ง การออกไซด์สีดำ (black oxide) ให้ลักษณะภายนอกเรียบและลดการสะท้อนแสงโดยไม่เปลี่ยนขนาดอย่างมีนัยสำคัญ สำหรับงานที่ต้องการแรงเสียดทานต่ำสามารถใช้เคลือบ PTFE หรือสารเคลือบแบบแห้งเพื่อลดแรงบิดในการขัน
การใช้งานในอุตสาหกรรม
หัวทรงกลมต่ำทำให้สกรูเหมาะกับการประกอบที่ต้องการผิวเรียบ เช่น ฝาครอบมอเตอร์, แผงควบคุม, และโครงสร้างหุ่นยนต์ที่มีชิ้นส่วนเคลื่อนที่ใกล้เคียง การใช้หัวซ็อกเก็ตช่วยให้สามารถออกแรงบิดสูงด้วยประแจหกเหลี่ยมขนาดเล็ก ซึ่งเป็นประโยชน์ในสายการผลิตที่พื้นที่จำกัดและต้องการความเร็วในการขัน การจัดหาเป็นแบตช์ช่วยให้สายการประกอบสามารถป้อนชิ้นส่วนอย่างต่อเนื่อง ลดเวลาหยุดทำงานจากการเติมวัสดุบ่อยครั้ง ภาคอากาศยานมักเลือกใช้สเตนเลสสตีลเกรด A2 พร้อมการเคลือบซิงค์ไฟฟ้าเพื่อตอบสนองมาตรฐานการกัดกร่อนในสภาพแวดล้อมความชื้นสูง
การควบคุมคุณภาพ
กระบวนการตรวจสอบเริ่มจากการตรวจสอบมิติด้วยเครื่องวัดพิกัดสามมิติ (CMM) เพื่อยืนยันเส้นผ่านศูนย์กลางเกลียว, ความยาว, และมิติหัว ตามด้วยการตรวจสอบเกลียวด้วยเกจ go/no-go ตามมาตรฐาน ISO 1502 เพื่อให้แน่ใจว่าการขันเกลียวเป็นไปอย่างราบรื่น การวัดความแข็งทำโดยใช้เครื่องมือ Rockwell บนตัวอย่างที่ตัดจากแต่ละล็อต เพื่อยืนยันว่าอยู่ในช่วงที่กำหนดตามเกรดความแข็งแรง ความหนาของการเคลือบผิววัดด้วยเครื่องมือความหนาแบบแมกเนติกหรือเอดดี้เคอเรนท์ โดยเฉพาะอย่างยิ่งสำหรับชั้นซิงค์ การตรวจสอบด้วยสายตาตรวจหารอยรอยรอยแตก, รอยบาก, หรือสิ่งแปลกปลอมที่อาจเกิดจากกระบวนการขึ้นรูป ตามมาตรฐานการสุ่มตัวอย่าง ISO 2859-1 ระดับ II เพื่อควบคุมอัตราการยอมรับสินค้าที่ไม่ผ่าน
ตัวเลือกการปรับแต่ง
ผู้ผลิตสามารถปรับความยาวเกลียวและความยาวส่วนที่ไม่มีเกลียวตามแบบภาพวาดของลูกค้า การเพิ่มเครื่องหมายหัวเช่นโลโก้หรือรหัสส่วนช่วยให้สามารถติดตามย้อนกลับได้ง่ายในสายการผลิต สำหรับงานที่ต้องการป้องกันการแก้ไขสามารถออกแบบหัวให้มีรูปทรงพิเศษที่ต้องใช้เครื่องมือเฉพาะ การเคลือบพิเศษเช่นนิกเกิลไร้ไฟฟ้า (electroless nickel) หรือโครเมียมซับซ้อนสามารถทำได้เมื่อต้องการความทนทานต่อการสึกหรอหรือสารเคมี กระบวนการปรับแต่งเริ่มจากการตรวจสอบแบบภาพวาด, การผลิตแม่พิมพ์หรือเครื่องมือขึ้นรูป, การผลิตตัวอย่างเพื่อยืนยันมิติและสมบัติทางกล ก่อนการผลิตจำนวนมาก
บรรจุภัณฑ์และการจัดส่ง
บรรจุภัณฑ์แบตช์มักใช้ถุงโพลีเอทิลีนความหนา 0.05 มม. ที่ปิดผนึกความร้อน วางในกล่องลูกฟูกที่มีการแบ่งชั้นเพื่อป้องกันการเคลื่อนที่ สำหรับปริมาณมากสามารถวางบนพาเลทไม้หรือพลาสติกและยึดด้วยฟิล์มยืด แต่ละกล่องมีฉลากแสดงหมายเลขส่วน, ล็อต, น้ำหนักสุทธิ, และวันที่ผลิต เพื่อป้องกันการกัดกร่อนระหว่างขนส่งสามารถแผ่นกระดาษป้องกันการกัดกร่อนไอระเหย (VCI) วางไว้ภายในกล่อง การจัดส่งทางทะเลใช้ตู้คอนเทนเนอร์มาตรฐาน โดยปกติจะจัดเรียงพาเลทให้เหมาะสมกับน้ำหนักบรรทุกสูงสุดของตู้เพื่อลดค่าใช้จ่ายโลจิสติกส์
คำถามที่พบบ่อย
- สามารถปรับความยาวและเกลียวได้ตามแบบภาพวาดหรือไม่? ใช่, ความยาวเกลียวและความยาวส่วนที่ไม่มีเกลียวสามารถปรับได้ตามข้อมูลที่ให้มา.
- ต้องการข้อมูลใดบ้างก่อนใบเสนอราคา? จำเป็นต้องทราบขนาดเกลียว, ความยาว, เกรดความแข็งแรง, ประเภทวัสดุ, และรายละเอียดการเคลือบผิวที่ต้องการ.
- วัสดุใดบ้างที่มีให้เลือก? เหล็กคาร์บอน, เหล็กผสม, สเตนเลสสตีลเกรด A2 และ A4 พร้อมตัวเลือกการเคลือบซิงค์, นิกเกิลไร้ไฟฟ้า, และออกไซด์สีดำ.
- การตรวจสอบคุณภาพทำอย่างไร? รวมการวัดมิติด้วย CMM, การตรวจสอบเกลียวด้วยเกจ go/no-go, การวัดความแข็ง Rockwell, และการวัดความหนาการเคลือบ.
- มีตัวเลือกบรรจุภัณฑ์อะไรบ้าง? ถุงโพลีเอทิลีนในกล่องลูกฟูก, พาเลทพร้อมฟิล์มยืด, และถังปิดสำหรับชิ้นส่วนขนาดเล็ก.
- ระยะเวลาการผลิตปกติเท่าไร? ขึ้นกับปริมาณและความซับซ้อนของการปรับแต่ง โดยทั่วไปอยู่ที่ 2‑4 สัปดาห์สำหรับสินค้ามาตรฐาน.