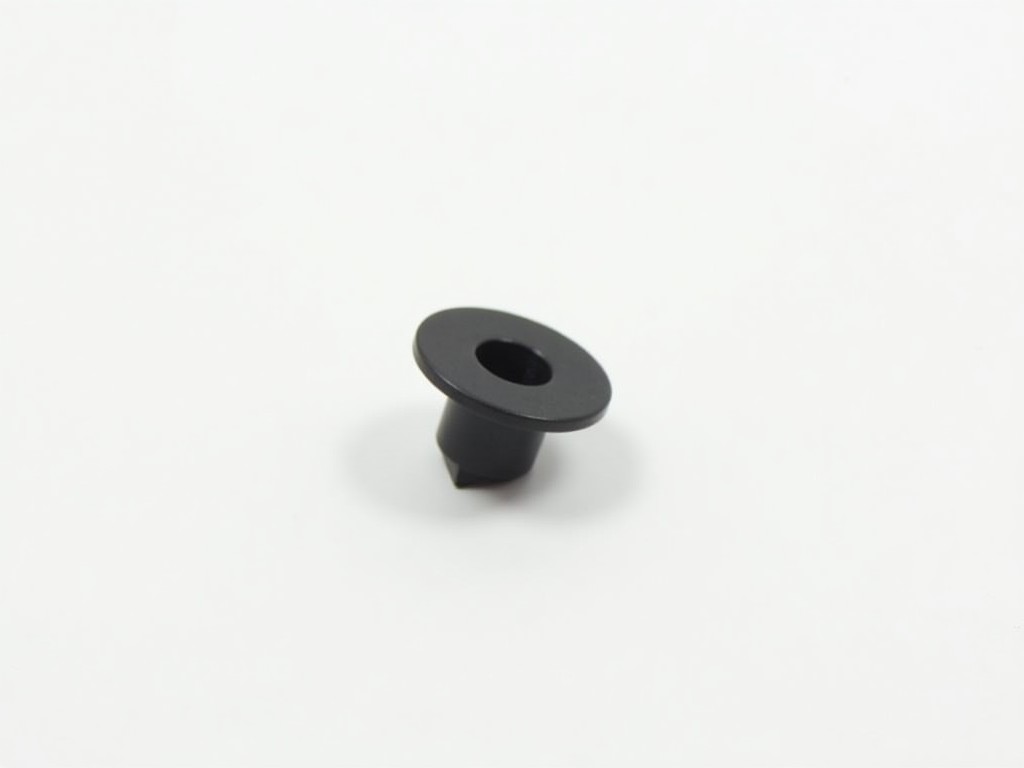
คัสตอมริเวทหัวกลมแบบเคาน์เตอร์ซิงค์ ผู้ผลิต
คัสตอมริเวทหัวกลมแบบเคาน์เตอร์ซิงค์ ผู้ผลิต
ริเวทหัวกลมแบบเคาน์เตอร์ซิงค์ถูกออกแบบให้หัวเรียบกับพื้นผิวชิ้นงานหลังการติดตั้ง ลดความเสี่ยงจากการเกี่ยวติดและแรงเสียดทานในงานที่ต้องการผิวเรียบต่อเนื่อง เช่น แผ่นโลหะบาง ชิ้นส่วนยานยนต์ และโครงสร้างอากาศยาน ความแข็งแรงด้านแรงเฉือนขึ้นอยู่กับเส้นผ่านศูนย์กลางวัสดุและความยาวของแกนริเวท ซึ่งสามารถคำนวณล่วงหน้าจากมาตรฐานเช่น ISO 15983 หรือ DIN 7337
วัสดุที่สามารถเลือกได้
การเลือกวัสดุขึ้นอยู่กับสภาพแวดล้อมการใช้งาน ค่าความต้านทานแรงดึง ความต้านทานการกัดกร่อน และอุณหภูมิทำงานสูงสุด วัสดุที่พบบ่อยได้แก่เหล็กคาร์บอนเกรดต่ำ เหล็กสแตนเลส A2 (304) และ A4 (316) อลูมิเนียมอัลลอย 2024 และ 6061 ทองเหลือง และไทเทเนียมเกรด 5 แต่ละชนิดให้ค่าความแข็งแรงและน้ำหนักที่แตกต่างกัน ตัวอย่างเช่น เหล็กสแตนเลส A4 มีค่าความต้านทานแรงดึงประมาณ 620 MPa และทนต่อสภาพคลอไรด์ได้ดี ในขณะที่อลูมิเนียมให้อัตราส่วนความแข็งแรงต่อน้ำหนักสูงกว่าเหล็กประมาณหนึ่งเท่าครึ่ง
| วัสดุ | ค่าความต้านทานแรงดึงทั่วไป (MPa) | อุณหภูมิทำงานสูงสุด (°C) | หมายเหตุพิเศษ |
|---|---|---|---|
| เหล็กคาร์บอน (ต่ำคาร์บอน) | 350‑450 | 250 | ต้องเคลือบป้องกันสนิม เช่น ซิงค์หรือฟอสเฟต |
| สแตนเลส A2 (304) | 520‑620 | 400 | ทนต่อการกัดกร่อนทั่วไปในบรรยากาศ |
| สแตนเลส A4 (316) | 620‑720 | 400 | ทนต่อคลอไรด์ เหมาะกับงานทะเลและสารเคมี |
| อลูมิเนียม 2024 | 470 | 150 | ความแข็งแรงสูง น้ำหนักเบา ต้องป้องกันการกัดกร่อนด้วยการออกไซด์อโนไดซ์ |
| ไทเทเนียม เกรด 5 (Ti‑6Al‑4V) | 900‑1100 | 450 | อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ใช้ในอากาศยานและการแพทย์ |
การออกแบบและการปรับแต่ง
พารามิเตอร์หลักที่ปรับเปลี่ยนได้ ได้แก่ เส้นผ่านศูนย์กลางแกน (d) ความยาวแกน (L) เส้นผ่านศูนย์กลางหัว (Dw) มุมเคาน์เตอร์ซิงค์ (โดยทั่วไป 100° หรือ 120°) และความลึกของเคาน์เตอร์ซิงค์ ความคลาดเคลื่อนมิติที่สามารถทำได้ขึ้นอยู่กับกระบวนการขึ้นรูปเย็น โดยทั่วไปจะอยู่ในช่วง ±0.10 mm สำหรับเส้นผ่านศูนย์กลางและ ±0.20 mm สำหรับความยาว การเลือกมุมและความลึกมีผลต่อแรงยึดเหนี่ยวและความเรียบของพื้นผิวหลังการติดตั้ง
- เส้นผ่านศูนย์กลางแกน: 2.0 mm – 12.0 mm (ขั้นละ 0.5 mm)
- ความยาวแกน: 4.0 mm – 50.0 mm (ขั้นละ 1.0 mm)
- เส้นผ่านศูนย์กลางหัว: 1.5 × d ถึง 2.5 × d
- มุมเคาน์เตอร์ซิงค์: 100° หรือ 120° (ปรับได้ตามแบบ)
- การเคลือบผิว: ซิงค์ไดอะฟราม นิกเกิล ฟอสเฟต หรือไม่มีการเคลือบ (ขึ้นกับวัสดุ)
กระบวนการผลิต
ขั้นตอนเริ่มต้นจากลวดหรือแท่งวัสดุที่ตัดเป็นความยาวเหมาะสม จากนั้นผ่านกระบวนการขึ้นรูปเย็น (cold heading) เพื่อสร้างแกนและหัวเบื้องต้น ต่อด้วยการขึ้นรูปเคาน์เตอร์ซิงค์โดยใช้แม่พิมพ์ที่มีมุมและความลึกตามแบบ หากวัสดุต้องการความแข็งแรงเพิ่มเติมจะทำการอบอุ่น (heat treatment) ตามเกรด เช่น การอบอุ่นเหล็กสแตนเลสเพื่อลดแรงค้างภายใน สุดท้ายทำการเคลือบผิวหรือทำความสะอาดตามข้อกำหนดของลูกค้า กระบวนการทั้งหมดดำเนินภายใต้การควบคุมอุณหภูมิและแรงดันเพื่อให้มิติอยู่ภายในความคลาดเคลื่อนที่กำหนด
การควบคุมคุณภาพ
การตรวจสอบเริ่มจากการวัดมิติโดยใช้เครื่องวัดพิกัดสามแกน (CMM) หรือไมโครมิเตอร์ เพื่อยืนยันเส้นผ่านศูนย์กลางแกน ความยาว และขนาดหัว จากนั้นทำการทดสอบความแข็ง (Rockwell หรือ Vickers) ตามมาตรฐานวัสดุ เพื่อตรวจสอบว่าการอบอุ่นหรือการขึ้นรูปไม่ทำให้เกิดความเปราะเกินไป สำหรับงานที่ต้องรับแรงดึงสูง จะทำการทดสอบแรงดึงตัวอย่างริเวทตาม ISO 15983-2 การตรวจสอบผิวทำด้วยการมองด้วยตาเปล่าและเครื่องวัดความหนาของการเคลือบ (เช่น เครื่องวัดความหนาฟิล์มแบบแม่เหล็ก) เพื่อให้แน่ใจว่าการเคลือบตรงตามความหนาที่ระบุ เช่น 8‑12 µm สำหรับชั้นซิงค์ไดอะฟราม
การใช้งานในอุตสาหกรรม
ในอุตสาหกรรมอากาศยาน ริเวทแบบเคาน์เตอร์ซิงค์ให้ผิวเรียบที่ลดแรงต้านอากาศและป้องกันการสะสมของอนุภาคบนผิวปีกหรือลำตัวเครื่องบิน ซึ่งส่งผลต่อประสิทธิภาพเชื้อเพลิงและอายุการใช้งานของโครงสร้าง ในงานยานยนต์ โดยเฉพาะแผ่นตัวถังและโครงสร้างกันชน ริเวทนี้ช่วยให้การประกอบทำได้เร็วขึ้นโดยไม่ต้องทำการเจาะรูฝังหัวและลดความเสี่ยงจากการหลุดลอกของสีเนื่องจากไม่มีส่วนที่ยื่นออกมา สำหรับอุปกรณ์อิเล็กทรอนิกส์ที่ต้องการการป้องกันคลื่นแม่เหล็กไฟฟ้า (EMI) การใช้ริเวทหัวเรียบทำให้สามารถวางแผ่นป้องกันได้สนิทโดยไม่มีช่องว่างที่อาจทำให้เกิดการรั่วไหลของสัญญาณ ในอุตสาหกรรมเครื่องจักรหนัก เช่น ระบบส่งกำลังและข้อต่อไฮดรอลิก ริเวทให้การยึดเหนี่ยวที่ทนต่อการสั่นสะเทือนสูง พร้อมทั้งสามารถตรวจสอบการติดตั้งได้ง่ายด้วยการมองเห็นหัวที่เรียบกับพื้นผิว
คำถามที่พบบ่อย
- สามารถปรับขนาดเส้นผ่านศูนย์กลางและความยาวได้หรือไม่? ได้ เราสามารถผลิตตามขนาดที่ระบุในแบบภาพวาดหรือข้อมูลทางเทคนิคของลูกค้า โดยทั่วไปช่วงเส้นผ่านศูนย์กลาง 2‑12 mm และความยาว 4‑50 mm สามารถปรับได้ตามขั้นที่กล่าวข้างต้น
- ต้องใช้ข้อมูลใดบ้างก่อนขอใบเสนอราคา? ต้องการแบบภาพวาดหรือข้อมูลมิติ (เส้นผ่านศูนย์กลางแกน ความยาวแกน เส้นผ่านศูนย์กลางหัว มุมและความลึกของเคาน์เตอร์ซิงค์) ระบุวัสดุที่ต้องการและปริมาณการสั่งซื้อขั้นต่ำ หากมีข้อกำหนดด้านการเคลือบผิวหรือมาตรฐานเฉพาะ (เช่น ISO, ASTM) ควรแนบมาด้วย
- วัสดุใดที่เหมาะกับงานในสภาพแวดล้อมที่มีคลอไรด์สูง? สแตนเลสเกรด A4 (316) หรือไทเทเนียมเกรด 5 เป็นตัวเลือกที่ทนต่อการกัดกร่อนจากคลอไรด์ได้ดี โดยขึ้นกับอุณหภูมิและความเข้มข้นของสารละลาย
- วิธีการตรวจสอบคุณภาพภายในมีอะไรบ้าง? เราทำการตรวจสอบมิติด้วย CMM ตรวจความแข็งด้วยเครื่องวัด Rockwell หรือ Vickers ทดสอบแรงดึงตัวอย่างตามมาตรฐาน และตรวจสอบการเคลือบผิวด้วยเครื่องวัดความหนาฟิล์ม ทุกขั้นตอนบันทึกผลและสามารถออกใบรับรองการตรวจสอบได้ถ้าลูกค้าต้องการ
- บรรจุภัณฑ์และการจัดส่งมีรูปแบบใดบ้าง? สามารถบรรจุในถุงพลาสติกกันความชื้น กล่องกระดาษลูกฟูก หรือพาเลทตามปริมาณ สำหรับการส่งออกเราใช้วัสดุกันกระแทกและกันความชื้นภายในกล่อง พร้อมทำการอบแห้งก่อนบรรจุหากลูกค้าต้องการป้องกันการเกิดสนิมระหว่างขนส่ง
- ระยะเวลาการผลิตปกติใช้เวลาเท่าไร? ขึ้นกับความซับซ้อนของแบบและปริมาณ โดยทั่วไปสำหรับออเดอร์มาตรฐานที่ไม่ต้องการเครื่องมือใหม่จะใช้เวลา 2‑4 สัปดาห์หลังจากยืนยันแบบและรับมัดจำ หากต้องการเครื่องมือขึ้นรูปพิเศษอาจเพิ่มเวลาอีก 1‑2 สัปดาห์สำหรับการผลิตและทดลองแม่พิมพ์