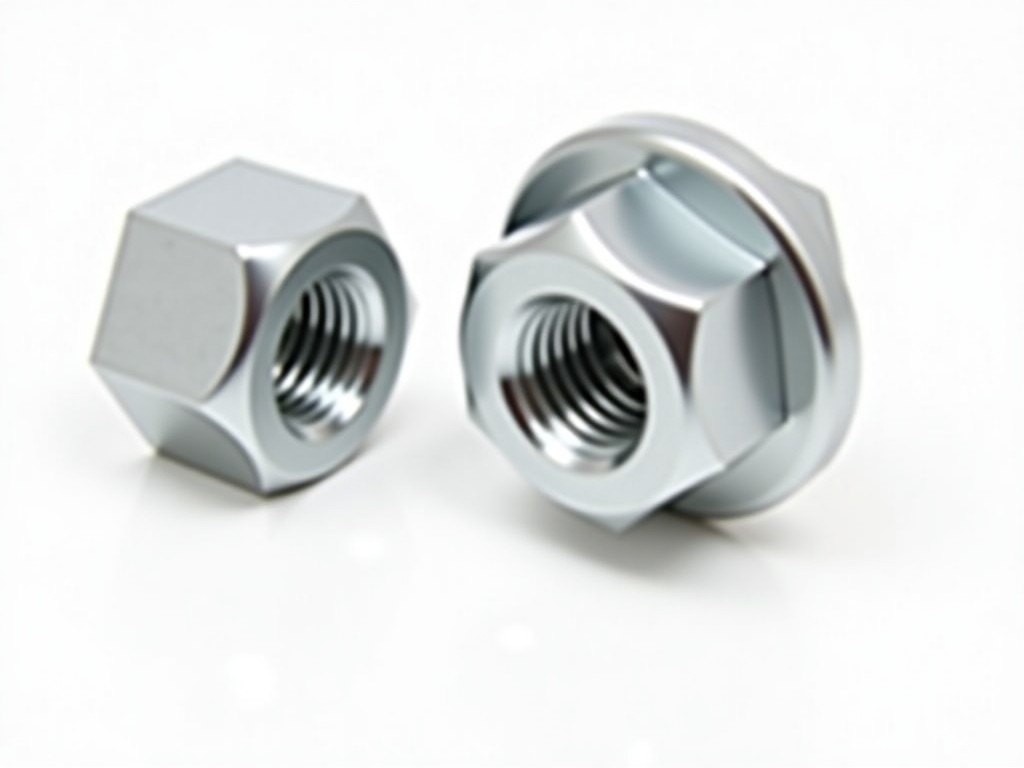
ผู้ผลิตน็อตเชื่อมฟลานจ์หกเหลี่ยมลอยตัวจำนวนมาก
ผู้ผลิตน็อตเชื่อมฟลานจ์หกเหลี่ยมลอยตัวจำนวนมาก
น็อตเชื่อมฟลานจ์หกเหลี่ยมลอยตัวเป็นองค์ประกอบยึดเกาะที่ออกแบบมาเพื่อให้สามารถปรับตำแหน่งเชื่อมได้เล็กน้อยก่อนการยึดติดสุดท้าย ลักษณะลอยตัวช่วยลดแรงกดจากความไม่ตรงแนวของรูเจาะและแผ่นฐาน ทำให้เหมาะกับงานโครงสร้างที่ต้องการความทนทานต่อการสั่นสะเทือนและการเปลี่ยนแปลงความร้อน
หลักการออกแบบและคุณสมบัติทางกล
ตัวน็อตมีรูปทรงหกเหลี่ยมด้านบนเพื่อให้สามารถขันด้วยประแจมาตรฐานได้ พร้อมกับแปลนฟลานจ์ที่ยื่นออกมารอบฐานเพื่อเพิ่มพื้นที่เชื่อม แปลนลอยตัวหมายถึงมีช่องว่างเล็กน้อยระหว่างแปลนกับผิวเชื่อม ทำให้สามารถรองรับความไม่สม่ำเสมอของความหนาแผ่นได้ถึง ±0.5 mm โดยไม่ส่งผลต่อแรงดึงทนทาน
ความแข็งแรงดึงทนทานทั่วไปขึ้นอยู่กับวัสดุที่เลือก เช่น เหล็กคาร์บอนเกรด AISI 1018 ให้ค่าประมาณ 400 MPa ในขณะที่สแตนเลสเกรด 304 ให้ค่าประมาณ 520 MPa ค่าการยืดตัวเหล่านี้เป็นค่าที่วัดได้จากการทดสอบตัวอย่างตามมาตรฐาน ASTM A370 โดยค่าจริงอาจเปลี่ยนแปลงตามกระบวนการผลิตและการชุบแข็ง
ตารางข้อมูลจำเพาะเบื้องต้น
| รายการ | ค่าทั่วไป | หมายเหตุ |
|---|---|---|
| ขนาดเกลียว (เมตริก) | M6, M8, M10, M12, M16 | สามารถผลิตขนาดอื่นตามคำขอ |
| ความสูงรวม (รวมฟลานจ์) | 12–30 mm ขึ้นอยู่กับขนาดเกลียว | วัดจากฐานเกลียวถึงปลายฟลานจ์ |
| น้ำหนักต่อชิ้น (เหล็กคาร์บอน) | 5–25 g | ขึ้นอยู่กับขนาดและความหนาแปลน |
| วัสดุหลัก | เหล็กคาร์บอน, สแตนเลส 304/316, เหล็กผสมต่ำผสมโครเมียม | เลือกตามสภาพแวดล้อมการกัดกร่อน |
| มาตรฐานอ้างอิง | DIN 6923, ISO 4017 (สำหรับเกลียว), แปลนลอยตัวตามการออกแบบภายใน | สามารถออกแบบให้สอดคล้องกับมาตรฐานลูกค้าได้ |
การเลือกวัสดุและการป้องกันการกัดกร่อน
ในสภาวะแวดล้อมที่มีความชื้นสูงหรือสัมผัสกับสารเคมี การเลือกสแตนเลสเกรด 316 จะให้ความต้านทานการกัดกร่อนที่ดีกว่าเกรด 304 เนื่องจากมีโมลิบดีนัมเพิ่มเติม ซึ่งเพิ่มค่า PREN (Pitting Resistance Equivalent Number) ประมาณ 24–26 เทียบกับ 18–20 ของเกรด 304 ค่าดังกล่าวเป็นค่าที่คำนวณจากองค์ประกอบทางเคมีและสามารถใช้เป็นแนวทางในการพิจารณาอายุการใช้งานได้
สำหรับงานที่ต้องการความแข็งแรงสูงและน้ำหนักเบา สามารถใช้เหล็กผสมโครเมียม‑โมลิบดีนัม (เช่น 4140) ที่ผ่านกระบวนการชุบแข็งและอบอ่อน เพื่อให้ได้ค่าความแข็งแรงดึงทนทานเกิน 900 MPa อย่างไรก็ตาม การเชื่อมวัสดุเหล่านี้ต้องควบคุมความร้อนก่อนและหลังเชื่อมเพื่อป้องกันการเกิดรอยแตกร้าวจากความเครียด
การใช้งานในอุตสาหกรรม
- งานโครงสร้างเหล็กอาคารสูงที่ต้องการจุดเชื่อมที่สามารถปรับระดับได้ก่อนการเชื่อมสุดท้าย
- ระบบท่อส่งความดันสูงที่ใช้แปลนลอยตัวเพื่อรองรับการยืดตัวจากความร้อน
- อุปกรณ์เครื่องจักรกลหนัก เช่น เครื่องบดและโม่ ที่มีการสั่นสะเทือนต่อเนื่อง
- โครงสร้างแพลตฟอร์ม offshore ที่ต้องทนต่อสภาพแวดล้อมเค็มและการกัดกร่อน
- งานซ่อมบำรุงที่ต้องเปลี่ยนชิ้นส่วนยึดเกาะอย่างรวดเร็วโดยไม่ต้องเจาะรูใหม่
การควบคุมคุณภาพและการตรวจสอบ
กระบวนการผลิตเริ่มต้นจากการตรวจสอบวัตถุดิบด้วยสเปกตรัมวิเคราะห์ (OES) เพื่อยืนยันองค์ประกอบทางเคมีตามใบรับรองวัตถุดิบ ต่อมาเป็นการขึ้นรูปด้วยการขึ้นรูปเย็นหรือการตัดขึ้นรูป CNC ตามขนาดที่กำหนด หลังขึ้นรูปจะทำการตรวจสอบมิติด้วยเครื่องวัดสามแกน (CMM) โดยค่าความคลาดเคลื่อนที่ยอมรับได้คือ ±0.1 mm สำหรับเส้นผ่านศูนย์กลางเกลียวและ ±0.2 mm สำหรับความสูงฟลานจ์
การตรวจสอบแรงดึงทนทานทำด้วยเครื่องทดสอบแรงดึงตามมาตรฐาน ASTM F606 โดยใช้ตัวอย่างสุ่มจากแต่ละล็อตผลิต ผลการทดสอบจะต้องอยู่ในช่วงที่กำหนดไว้ในใบข้อมูลผลิตภัณฑ์ หากผลไม่อยู่ในช่วงจะทำการปรับกระบวนการขึ้นรูปหรือความร้อนก่อนและหลังเชื่อมใหม่ นอกจากนี้ยังมีการตรวจสอบการรั่วซึมของจุดเชื่อมด้วยวิธีทดสอบแรงดันอากาศ (air pressure test) ที่ 1.5 เท่าของแรงดันทำงานออกแบบ
การปรับแต่งตามความต้องการโครงการ
ผู้ผลิตสามารถปรับเปลี่ยนความยาวของเกลียว มุมของฟลานจ์ และความหนาของผนังแปลนได้ตามแบบร่างของลูกค้า ตัวอย่างเช่น หากต้องการให้แปลนลอยตัวมีช่องว่าง 0.8 mm แทนค่ามาตรฐาน 0.5 mm จะต้องปรับแบบขึ้นรูปแม่พิมพ์และทำการทดสอบการเชื่อมตัวอย่างเพื่อยืนยันว่าแรงดึงทนทานยังคงอยู่ในระดับที่ยอมรับได้ ทั้งนี้การปรับแต่งอาจส่งผลต่อระยะเวลาการผลิต โดยทั่วไปเพิ่ม 3–5 วันทำการสำหรับการออกแบบแม่พิมพ์ใหม่
บรรจุภัณฑ์และการจัดส่ง
ผลิตภัณฑ์บรรจุในถุงพลาสติกกันความชื้นที่มีซิปปิดสนิท จากนั้นวางในกล่องลูกฟูกชั้นเดียวที่มีการรองรับด้วยฟองน้ำกันกระแทก แต่ละกล่องบรรจุได้สูงสุด 25 กิโลกรัมหรือตามที่ลูกค้ากำหนด เพื่อป้องกันการเกิดสนิมระหว่างขนส่งทางทะเล จะใส่ซองสารดูดความชื้น (silica gel) จำนวน 2–3 ซองต่อกล่องขึ้นอยู่กับปริมาตร
คำถามที่พบบ่อย (FAQ)
ตอบ: ได้ สามารถผลิตเกลียวพิเศษตามแบบร่างได้ แต่ต้องมีการตรวจสอบความแข็งแรงเกลียวและอาจต้องใช้เวลาเพิ่มในการทำแม่พิมพ์
ตอบ: ควรแจ้งขนาดเกลียว ความยาวเกลียว วัสดุที่ต้องการ ปริมาณสั่งซื้อ และรายละเอียดการใช้งาน เช่น สภาพแวดล้อม แรงดัน หรืออุณหภูมิทำงาน เพื่อให้ทีมขายสามารถเลือกวัสดุและเสนอราคาที่เหมาะสม
ตอบ: กระบวนการผลิตสอดคล้องกับมาตรฐาน ISO 9001 สำหรับระบบการจัดการคุณภาพ และผลิตภัณฑ์สามารถออกใบรับรองการตรวจสอบมิติและการทดสอบแรงดึงตามคำขอได้