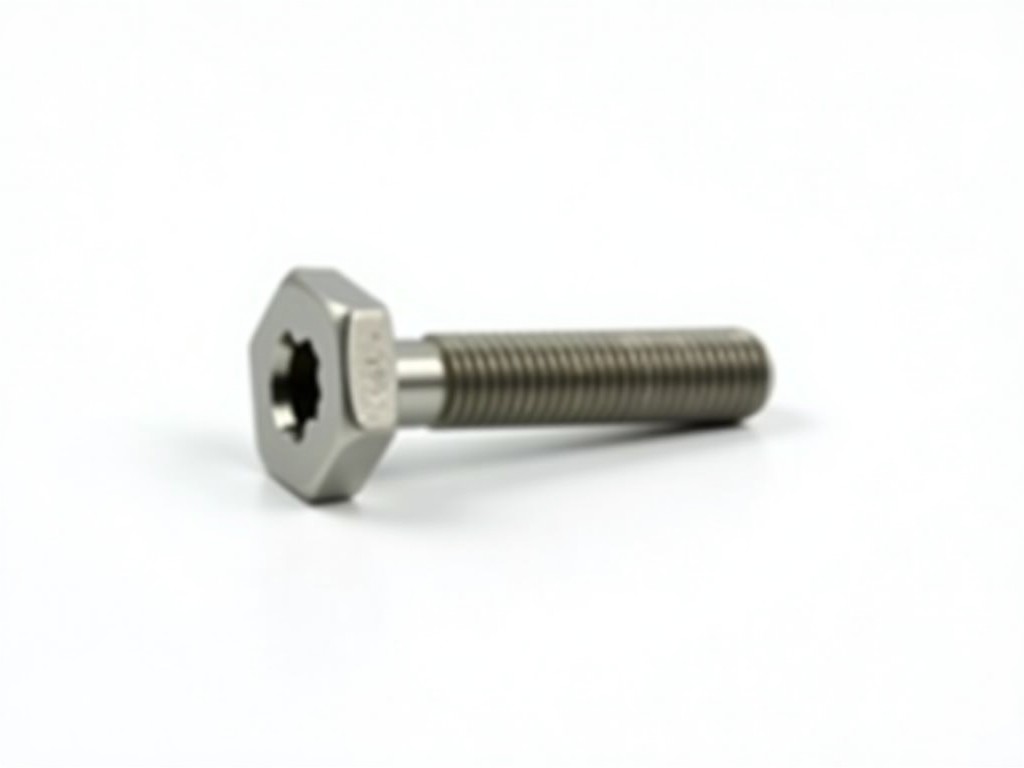
ผู้ผลิตโบลต์หัวแปลนหกเหลี่ยม DIN 6921 ส่งตรงจากโรงงาน
ผู้ผลิตโบลต์หัวแปลนหกเหลี่ยม DIN 6921 ส่งตรงจากโรงงาน
โบลต์หัวแปลนหกเหลี่ยมตามมาตรฐาน DIN 6921 มีหัวแปลนที่เพิ่มพื้นที่สัมผัสกับชิ้นงาน ทำให้สามารถกระจายแรงดันได้ดีกว่าโบลต์หกเหลี่ยมทั่วไป โดยไม่ต้องใช้แหวนรอง ลดขั้นตอนการประกอบและเพิ่มความมั่นคงของการเชื่อมต่อ
มาตรฐานและขนาด
มาตรฐาน DIN 6921 กำหนดขนาดเกลียวตั้งแต่ M5 ถึง M24 โดยมีความกว้างหัวแปลนและความสูงหัวที่สัมพันธ์กับขนาดเกลียว ความยาวเกลียวสามารถเลือกได้ตามความต้องการของโครงการ โดยทั่วไปมีให้เลือกทั้งแบบเต็มเกลียวและเกลียวบางส่วน
| ขนาดเกลียว | ความกว้างหัวแปลน (mm) | ความสูงหัว (mm) | ความยาวเกลียวที่มี (mm) | ค่าความต้านทานแรงดึงทั่วไป (MPa) |
|---|---|---|---|---|
| M5 | 11.8 | 4.0 | 10–50 | 400–800 |
| M6 | 14.2 | 5.0 | 12–60 | 400–800 |
| M8 | 17.9 | 6.5 | 16–80 | 400–800 |
| M10 | 21.8 | 8.0 | 20–100 | 400–800 |
| M12 | 25.6 | 9.5 | 24–120 | 400–800 |
| M16 | 34.5 | 12.0 | 30–150 | 400–800 |
| M20 | 41.4 | 15.0 | 36–180 | 400–800 |
| M24 | 49.3 | 18.0 | 40–200 | 400–800 |
วัสดุและการเคลือบ
วัสดุหลักที่ใช้ผลิตโบลต์ DIN 6921 ได้แก่ เหล็กคาร์บอนเกรด 8.8, เหล็กอัลลอยเกรด 10.9 และสเตนเลสเกรด A2 หรือ A4 ขึ้นกับสภาพแวดล้อมการใช้งาน การเคลือบผิวสามารถเลือกได้ตามความต้องการ เช่น การชุบสังกะสีไฟฟ้า (electro‑galvanized) เพื่อป้องกันการกัดกร่อนทั่วไป, การชุบสังกะสีแบบจุ่มร้อน (hot‑dip galvanized) สำหรับสภาวะกัดกร่อนสูง, หรือการเคลือบฟอสเฟตและน้ำมันสำหรับการประกอบที่ต้องการแรงเสียดทานต่ำ นอกจากนี้ยังมีตัวเลือกไม่เคลือบ (plain) สำหรับงานที่ต้องการควบคุมแรงบิดอย่างแม่นยำ
คุณสมบัติการออกแบบ
หัวแปลนของโบลต์ช่วยเพิ่มพื้นที่รับแรงใต้หัว ทำให้แรงดันที่กระทำต่อชิ้นงานลดลง ลดความเสี่ยงของการยุบตัวหรือการเสียรูปของวัสดุที่มีความแข็งต่ำ เช่น อลูมิเนียมหรือพลาสติกเสริมแรง เนื่องจากไม่จำเป็นต้องใช้แหวนรอง จำนวนชิ้นส่วนในการประกอบจึงลดลง ช่วยให้เวลาการประกอบสั้นลงและลดโอกาสการลืมใส่แหวนรอง
การใช้งานเฉพาะอุตสาหกรรม
ในอุตสาหกรรมยานยนต์ โบลต์ DIN 6921 มักใช้ยึดชิ้นส่วนกันสะเทือนและแชสซี เนื่องจากต้องการการกระจายแรงที่ดีและทนต่อการสั่นสะเทือน ในงานก่อสร้างเหล็กโครงสร้าง ใช้เชื่อมต่อแผ่นเหล็กและโปรไฟล์ โดยหัวแปลนช่วยลดความเครียดจุดโฟกัสที่รอยเจาะ สำหรับเครื่องจักรอุตสาหกรรมทั่วไป ใช้ยึดมอเตอร์ เกียร์ และฐานเครื่อง โดยการไม่ต้องใช้แหวนรองช่วยให้การออกแบบพื้นที่ติดตั้งกระชับขึ้น
- ยานยนต์ – ยึดกันสะเทือน, แชสซี, ชุดเบรก
- ก่อสร้างเหล็ก – เชื่อมต่อแผ่น, โปรไฟล์, เสา
- เครื่องจักร – ยึดมอเตอร์, เกียร์, ฐานเครื่อง
- อุปกรณ์ไฟฟ้า – ยึดตู้, แร็ค, ชุดควบคุม
การควบคุมคุณภาพและการทดสอบ
กระบวนการผลิตเริ่มจากการตรวจสอบแท่งวัตถุดิบด้วยเครื่องสเปกโตรมิเตอร์เพื่อยืนยันองค์ประกอบทางเคมี จากนั้นขึ้นรูปโดยการขึ้นรูปเย็น (cold heading) เพื่อให้ได้ความแข็งแรงตามมาตรฐาน หลังขึ้นรูปทำการตัดเกลียวด้วยเครื่องขึ้นรูปเกลียว (thread rolling) ซึ่งเพิ่มความแข็งแรงของเกลียวเนื่องจากงานขึ้นรูปไม่ตัดเส้นใยโลหะ หลังจากนั้นทำการอบอุ่นหรือชุบแข็งตามเกรดความแข็งที่กำหนด และทดสอบแรงดึง (tensile test) และความแข็ง (Rockwell หรือ Vickers) ตามอัตราส่วนที่กำหนดใน DIN 6921 ทุกล็อตผลิตจะมีการตรวจสอบขนาดด้วยเครื่องวัดภาพ (vision system) เพื่อยืนยันความกว้างหัวแปลน ความสูงหัว และความยาวเกลียวอยู่ในช่วง tolerance ที่กำหนด
ตัวเลือกการปรับแต่ง
ผู้ผลิตสามารถปรับแต่งความยาวเกลียวตามความต้องการของโครงการ ตั้งแต่ความยาวสั้นสำหรับการยึดผิวบางไปจนถึงความยาวพิเศษสำหรับการยึดผ่านแผ่นหนา นอกจากนี้ยังสามารถเลือกประเภทเกลียวเป็นเต็มเกลียวหรือเกลียวบางส่วนได้ตามการออกแบบ สำหรับงานที่ต้องการการระบุตัวตนสามารถเพิ่มการปั๊มโลโก้หรือหมายเลขส่วนบนหัวหรือด้านข้างของโบลต์ได้ การเคลือบผิวสามารถปรับให้ตรงตามมาตรฐานเฉพาะของลูกค้า เช่น การเคลือบซิงค์นิกเกิล หรือการเคลือบเทฟลอนเพื่อลดแรงเสียดทาน
- ความยาวเกลียว – ปรับได้ตามข้อกำหนด (ปกติ 10–200 mm)
- ประเภทเกลียว – เต็มเกลียว หรือ เกลียวบางส่วน
- การเคลือบ – ซิงค์ไฟฟ้า, ซิงค์จุ่มร้อน, ฟอสเฟต, เทฟลอน, ไม่เคลือบ
- การทำเครื่องหมาย – โลโก้, หมายเลขส่วน, รหัสล็อต
คำถามที่พบบ่อย
ถาม: สามารถปรับความยาวเกลียวให้เกินมาตรฐานได้หรือไม่?
ตอบ: ได้ ความยาวเกลียวสามารถผลิตตามข้อกำหนดพิเศษได้ถึง 300 mm ขึ้นกับความสามารถของเครื่องจักรและวัสดุที่ใช้
ถาม: ต้องการใบรับรองวัสดุ (Mill Test Report) หรือไม่?
ตอบ: เราสามารถจัดเตรียมใบรับรองวัสดุตามมาตรฐาน EN 10204 3.1 ได้เมื่อลูกค้าร้องขอ
ถาม: วิธีการบรรจุและป้องกันการกัดกร่อนระหว่างขนส่งคืออะไร?
ตอบ: ผลิตภัณฑ์จะบรรจุในกล่องกันกระแทกพร้อมถุงซิลิกาเจลเพื่อดูดความชื้น สำหรับการส่งออกไปยังพื้นที่ชื้นเราใช้ฟิล์มกันสนิม VCI เพิ่มเติม
ถาม: ระยะเวลาการผลิตทั่วไปคือเท่าไร?
ตอบ: ระยะเวลาการผลิตขึ้นกับปริมาณและความซับซ้อนของการเคลือบ โดยทั่วไปอยู่ที่ 2–4 สัปดาห์สำหรับคำสั่งซื้อมาตรฐาน
ติดต่อขอใบเสนอราคา