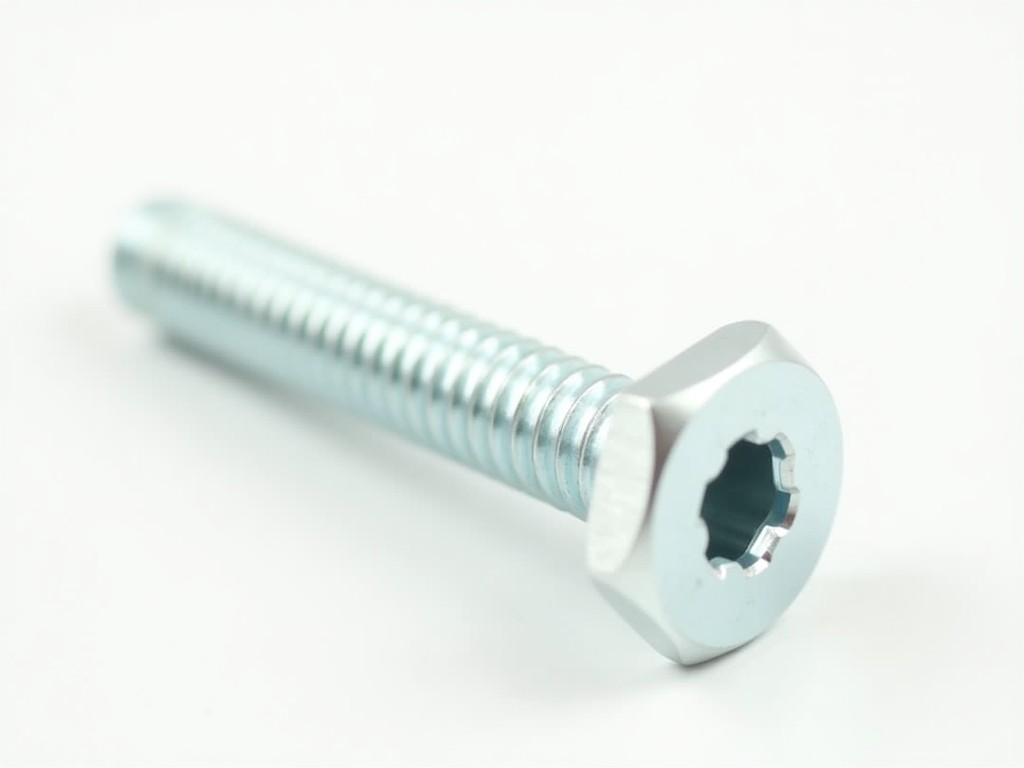
บ็อทแบบตรงจากโรงงานพร้อมรูหกเหลี่ยมและแหวนสปริงประกอบ
บ็อทแบบตรงจากโรงงานพร้อมรูหกเหลี่ยมและแหวนสปริงประกอบ
บ็อทชนิดนี้มีรูหกเหลี่ยมที่ศีรษะเพื่อให้สามารถใส่แหวนสปริงได้โดยตรง ทำให้การประกอบลดขั้นตอนและเพิ่มความแน่นอนของแรงดึงที่ส่งผ่านไปยังแหวนสปริง คุณลักษณะนี้เหมาะกับงานที่ต้องการความสม่ำเสมอของแรงดึงและการป้องกันการคลายตัวจากการสั่นสะเทือน
หลักการออกแบบและหน้าที่หลัก
รูหกเหลี่ยมที่ศีรษะบ็อทช่วยให้แหวนสปริงสามารถติดตั้งได้โดยไม่ต้องใช้เครื่องมือเพิ่มเติม เมื่อขันบ็อทลงไป แหวนสปริงจะถูกบีบอัดให้เกิดแรงคืนตัวที่ต้านทานการคลายตัวจากการสั่นสะเทือน ความสูงของแหวนสปริงและความหนาของลวดสามารถเลือกได้ตามค่าคงที่ของแรงที่ต้องการ โดยทั่วไปใช้ลวดสปริงที่มีความแข็งแรงดึง 1,200–1,800 MPa
ตัวเลือกวัสดุและการเคลือบผิว
- เหล็กคาร์บอนเกรด 8.8 (ความแข็งแรงดึงประมาณ 800 MPa) เหมาะสำหรับงานทั่วไปที่ไม่ต้องการการต้านทานการกัดกร่อนสูง
- สแตนเลสเกรด A2-70 (ความแข็งแรงดึงประมาณ 700 MPa) ใช้ในสภาพแวดล้อมที่มีความชื้นหรือสารเคมีอ่อน
- เหล็กผสมเคลือบซิงค์ร้อน ความหนาเคลือบประมาณ 50–80 µm เพื่อเพิ่มอายุการใช้งานในสภาพกลางแจ้ง
ข้อมูลทางเทคนิคทั่วไป
| รายการ | ค่าทั่วไป | หมายเหตุ |
|---|---|---|
| ขนาดเกลียว (เมตริก) | M6, M8, M10, M12, M16 | สามารถปรับตามความต้องการ |
| ความยาวบ็อท | 10–150 mm (ขึ้นตามขนาดเกลียว) | ตัดตามความยาวที่ระบุ |
| ขนาดรูหกเหลี่ยม (หน้าตรง) | 6 mm (M6), 8 mm (M8), 10 mm (M10), 13 mm (M12), 17 mm (M16) | ตามมาตรฐาน ISO 4014 |
| แหวนสปริง (ประเภท) | แหวนสปริงแบบวงกลมธรรมดา หรือแบบมีปลายตัด | เลือกได้ตามแรงคืนตัวที่ต้องการ |
| การเคลือบผิว | ไม่เคลือบ, เคลือบซิงค์ไฟฟ้า 5–12 µm, เคลือบซิงค์ร้อน 50–80 µm | ขึ้นกับสภาพแวดล้อมการใช้งาน |
การใช้งานในอุตสาหกรรม
- ประกอบเครื่องจักรทั่วไปที่ต้องการป้องกันการคลายตัวจากการสั่นสะเทือน เช่น มอเตอร์ไฟฟ้าและปั๊ม
- ยานยนต์: ติดตั้งช่วงล่างและระบบส่งกำลังที่มีการเปลี่ยนแปลงโหลดบ่อย
- อุปกรณ์การผลิต: ยึดแม่พิมพ์และอุปกรณ์จับชิ้นงานที่ต้องการค่าพรีโหลดคงที่
- โครงสร้างเหล็กกลางแจ้งเมื่อใช้การเคลือบซิงค์ร้อนเพื่อทนต่อการกัดกร่อน
การควบคุมคุณภาพ
กระบวนการผลิตเริ่มจากการเลือกลวดที่ได้รับการทดสอบความแข็งแรงดึงตามมาตรฐานทั่วไป หลังจากขึ้นรูปเกลียวและเจาะรูหกเหลี่ยม จะทำการตรวจสอบขนาดด้วยเครื่องวัดความแม่นยำสูง เพื่อให้ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางเกลียวอยู่ภายใน ±0.02 mm และความกว้างรูหกเหลี่ยมอยู่ภายใน ±0.05 mm การตรวจสอบแหวนสปริงทำด้วยการวัดแรงคืนตัวที่อุณหภูมิห้อง โดยทั่วไปต้องอยู่ในช่วงที่กำหนด ±10% ของค่าที่ออกแบบ
การปรับแต่งตามโครงการ
ผู้ผลิตสามารถปรับเปลี่ยนความยาวบ็อท มุมหัวบ็อท (เช่น หัวหกเหลี่ยมเต็มรูปแบบหรือหัวบาน) ประเภทและขนาดแหวนสปริง รวมถึงวิธีการเคลือบผิวตามสภาพแวดล้อมการทำงาน เช่น เคลือบฟอสเฟตสำหรับการหล่อลื่นเบื้องต้น หรือเคลือบเทฟลอนเพื่อลดแรงเสียดทาน การเปลี่ยนแปลงเหล่านี้ต้องให้ข้อมูลวิศวกรรมเบื้องต้น เช่น โหลดที่ต้องการ ความถี่ของการสั่นสะเทือน และวัสดุของชิ้นส่วนที่ประกอบ