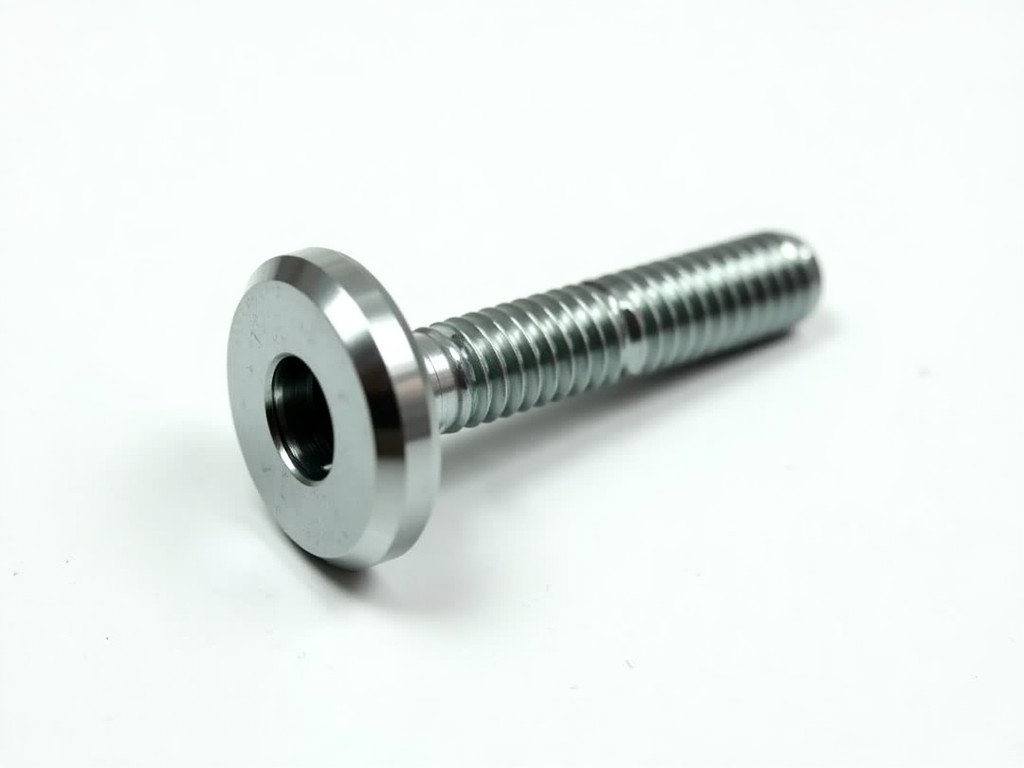
ผู้จัดจำหน่ายโรงงานโดยตรง 10.9 โบลท์หัวแปลนความแข็งแรงสูง
ผู้จัดจำหน่ายโรงงานโดยตรง 10.9 โบลท์หัวแปลนความแข็งแรงสูง
การจัดหาโบลท์จากโรงงานโดยตรงช่วยลดระยะเวลานำเข้าและเพิ่มความสามารถในการตรวจสอบย้อนกลับ เนื่องจากทุกขั้นตอนการผลิตอยู่ภายใต้การควบคุมของผู้ผลิตเดียวกัน ทำให้สามารถรับประกันความสอดคล้องกับข้อกำหนดทางเทคนิคได้อย่างต่อเนื่อง
คุณสมบัติทางเทคนิคหลัก
เกลียวระดับ 10.9 หมายถึงค่าความต้านทานแรงดึงขั้นต่ำประมาณ 1,040 เมกะปาสคาล และค่าความต้านทานแรงยืดขั้นต่ำประมาณ 940 เมกะปาสคาล ค่าความแข็งที่ได้จากกระบวนการชุบแข็งและคืนตัวมักอยู่ในช่วง Rockwell C 32–39 ซึ่งให้แรงหนีบสูงขณะยึดเกลียวกับแหวนแปลน
วัสดุและกระบวนการผลิต
วัสดุหลักคือเหล็กคาร์บอนปานกลาง (เช่น เกรด 40Cr หรือเทียบเท่า) ที่ได้รับการขึ้นรูปด้วยการรีดเย็นแล้วตามด้วยกระบวนการชุบแข็งอุณหภูมิประมาณ 840 °C และคืนตัวที่ 420 °C เพื่อให้ได้โครงสร้างไมโครที่เหมาะสม หลังจากนั้นทำการขึ้นเกลียวด้วยการรีดเกลียว (thread rolling) ซึ่งเพิ่มความแข็งแรงของเกลียวโดยไม่ลดพื้นที่หน้าตัด
ขนาดและข้อมูลทางเทคนิคที่พบบ่อย
| ขนาดเกลียว | ความยาวที่มี (มม.) | ค่าความต้านทานแรงดึงขั้นต่ำ (MPa) | ค่าความต้านทานแรงยืดขั้นต่ำ (MPa) | โทเลอร์รันซ์เกลียว (ตาม ISO 965‑1) |
|---|---|---|---|---|
| M10 | 20–100 | 1,040 | 940 | 6g |
| M12 | 25–120 | 1,040 | 940 | 6g |
| M16 | 30–150 | 1,040 | 940 | 6g |
| M20 | 35–200 | 1,040 | 940 | 6g |
การใช้งานในอุตสาหกรรม
โบลท์หัวแปลนระดับ 10.9 มักถูกเลือกใช้ในระบบท่อที่ต้องรับแรงดันสูง เช่น ท่อส่งก๊าซธรรมชาติและน้ำมัน เพราะความสามารถในการสร้างแรงหนีบที่สม่ำเสมอช่วยให้แหวนแปลนปิดสนิท ลดความเสี่ยงของการรั่วซึม ในงานโครงสร้างเหล็ก เช่น เสาและคานที่รับน้ำหนักไดนามิก การใช้เกลียวความแข็งแรงสูงช่วยลดจำนวนจุดยึดที่จำเป็นลง ซึ่งทำให้การออกแบบมีน้ำหนักเบาและประหยัดเวลาติดตั้ง
การควบคุมคุณภาพ
ก่อนส่งมอบ จะมีการทดสอบความแข็งแบบ Rockwell C บนหัวและเกลียวเพื่อยืนยันว่าอยู่ในช่วงที่กำหนด ตามด้วยการทดสอบแรงดึงตัวอย่างหนึ่งจากแต่ละล็อตเพื่อตรวจสอบค่าความต้านทานแรงดึงและแรงยืด นอกจากนี้ยังตรวจสอบขนาดเกลียวด้วยเครื่องวัดเกลียวและตรวจสอบผิวหน้าเพื่อหาตำหนิ เช่น รอยร้าวหรือการกัดกร่อนผิว หากมีการเคลือบผิว เช่น การชุบสังกะสีแบบร้อน จะวัดความหนาของชั้นเคลือบด้วยเครื่องมือแมกเนติกเพื่อให้สอดคล้องกับมาตรฐาน ASTM A153 หรือ ISO 1461
ตัวเลือกการปรับแต่ง
- ประเภทเกลียว: เมตริก (M) หรือ ยูนิฟายด์ (UNC/UNF) ตามคำขอ
- ความยาว: ปรับได้ตามความต้องการของโครงการ โดยทั่วไปตั้งแต่ 20 มม. ถึง 300 มม.
- การเคลือบผิว: ไม่เคลือบ, ชุบสังกะสีไฟฟ้า, ชุบสังกะสีแบบร้อน, หรือเคลือบโครเมียม
- การทำเครื่องหมาย: ปั๊มโลโก้ผู้ผลิต, รหัสวัสดุ, และวันที่ผลิตบนหัวโบลท์
- รูปหัว: หัวหกเหลี่ยมมาตรฐาน หรือหัวหกเหลี่ยมแบบมีแหวนเพื่อเพิ่มพื้นที่รับแรง
บรรจุภัณฑ์และการจัดส่ง
สินค้าจะบรรจุในกล่องกระดาษลูกฟูกที่มีแผ่นกันกระแทกภายใน เพื่อป้องกันความเสียหายระหว่างขนส่ง สำหรับออเดอร์จำนวนมาก จะวางบนพาเลทไม้และพันด้วยฟิล์มยืด พร้อมใส่สารป้องกันการกัดกร่อนแบบไวแอลกอฮอล์ในกรณีที่ต้องจัดส่งทางทะเล ระยะเวลานำโดยเฉลี่ยขึ้นอยู่กับความซับซ้อนของการปรับแต่ง แต่โดยทั่วไปอยู่ในช่วง 2–4 สัปดาห์หลังจากยืนยันแบบ
คำถามที่พบบ่อย
สามารถปรับแต่งความยาวและเกลียวได้หรือไม่?
ได้ ความยาวสามารถผลิตได้ตามข้อกำหนดของโครงการ และเกลียวสามารถจัดทำเป็นเมตริกหรือยูนิฟายด์ตามที่ต้องการ
ต้องเตรียมข้อมูลอะไรบ้างก่อนขอใบเสนอราคา?
ควรแจ้งขนาดเกลียว ความยาว ปริมาณที่ต้องการ ประเภทการเคลือบผิว และมาตรฐานอ้างอิง เช่น DIN, ISO หรือ ANSI ที่ต้องการให้สอดคล้อง
วิธีการตรวจสอบคุณภาพก่อนจัดส่งเป็นอย่างไร?
เราทำการตรวจสอบความแข็ง Rockwell C, ทดสอบแรงดึงตัวอย่าง, ตรวจมิติเกลียว และตรวจสอบผิวหน้า รวมถึงตรวจความหนาชั้นเคลือบหากมีการเคลือบผิว