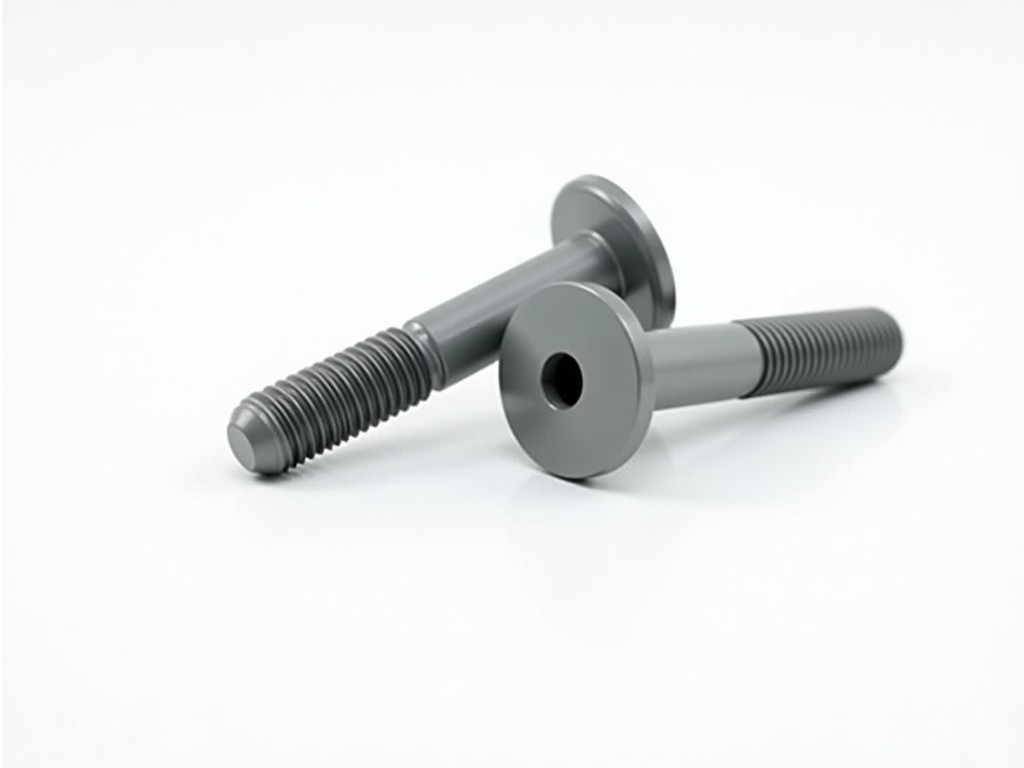
โรงงานผลิตบอทแปลนเคลือบเทฟลอนตามสั่ง
โรงงานผลิตบอทแปลนเคลือบเทฟลอนตามสั่ง
บอทแปลนที่มีชั้นเคลือบเทฟลอน (PTFE) ถูกออกแบบมาเพื่อให้ทนต่อสารเคมีกัดกร่อน ลดแรงเสียดทาน และป้องกันการยึดติดของสารประกอบในสภาพแวดล้อมที่มีความร้อนสูงหรือสารละลายที่เป็นกรด-ด่าง ชั้นเคลือบนี้ไม่ส่งผลต่อความแข็งแรงทางกลของบอท แต่ช่วยเพิ่มอายุการใช้งานในงานที่ต้องการความสะอาดและความทนทานต่อการกัดกร่อน
วัสดุพื้นฐานและกระบวนการเคลือบ
บอทพื้นฐานผลิตจากเหล็กกล้าไร้สนิมเกรด A2 หรือ A4 หรือเหล็กกล้าอัลลอยด์ที่มีค่าความต้านทานดึงไม่น้อยกว่า 800 MPa ความหยาบผิวก่อนเคลือบถูกควบคุมให้อยู่ในช่วง Ra 0.4–0.8 µm เพื่อให้การยึดเกาะของชั้นเทฟลอนเป็นไปอย่างสม่ำเสมอ
กระบวนการเคลือบใช้เทคนิคการพ่นสเปรย์ PTFE ความหนาชั้นเฉลี่ย 15–25 µm ตามด้วยการอบที่อุณหภูมิ 380 °C เป็นเวลา 10–15 นาที เพื่อให้เกิดการซินเตอร์และสร้างพันธะเคมีกับพื้นผิวโลหะ การควบคุมความหนาทำโดยใช้เครื่องวัดความหนาแบบแมกเนติกแบบไม่ทำลาย
มาตรฐานขนาดและการปรับแต่ง
บอทแปลนสามารถผลิตตามมาตรฐาน ANSI B18.2.1, DIN 931 หรือ JIS B 1180 โดยมีเส้นผ่านศูนย์กลางเกลียวตั้งแต่ M6 ถึง M48 ความยาวเกลียวปรับได้ตามความต้องการของโครงการ โดยไม่มีข้อจำกัดด้านความยาวสูงสุดนอกจากความสามารถของเครื่องจักรผลิต
การใช้งานในอุตสาหกรรม
ในอุตสาหกรรมเคมี การเคลือบเทฟลอนป้องกันการเกิดสนิมและการเกาะของสารละลายกรด ทำให้บอทสามารถใช้ในถังปฏิกิริยาและท่อส่งสารละลายได้โดยไม่ต้องถอดบำรุงรักษาบ่อยครั้ง ในอุตสาหกรรมอาหารและยา ชั้นเคลือบที่ไม่เป็นพิษและทำความสะอาดง่ายช่วยให้เป็นไปตามมาตรฐาน FDA และ GMP ส่วนในงานน้ำมันและก๊าซ ค่าสัมประสิทธิ์แรงเสียดทานต่ำลดแรงบิดที่จำเป็นในการขันบอท ทำให้การประกอบและถอดประกอบทำได้เร็วขึ้นและลดความเสี่ยงจากการขันเกินเกณฑ์
- ถังปฏิกิริยาเคมีและเครื่องแลกเปลี่ยนความร้อน
- ระบบจ่ายน้ำและไอน้ำในโรงงานอาหาร
- อุปกรณ์ผลิตยาและวัคซีน
- ท่อส่งสารละลายกรด-ด่างในโรงกลั่นน้ำมัน
- เครื่องจักรบรรจุภัณฑ์ที่ต้องการผิวสัมผัสเรียบลื่น
ค่าทั่วไปของบอทแปลนเคลือบเทฟลอน
| คุณสมบัติ | ค่าทั่วไป | หน่วย |
|---|---|---|
| ความหนาชั้นเคลือบ PTFE | 15–25 | µm |
| สัมประสิทธิ์แรงเสียดทาน (static) | 0.05–0.10 | – |
| อุณหภูมิใช้งานต่อเนื่อง | -200 ถึง +260 | °C |
| ความแข็งผิว (Shore D) | 55–65 | – |
| ค่าความต้านทานดึงของบอทพื้นฐาน | ≥ 800 | MPa |
| ความหนาแน่นของชั้นเคลือบ | 2.1–2.3 | g/cm³ |
ตัวเลือกการปรับแต่ง
ความยาวเกลียวสามารถกำหนดได้ตามแบบร่างของลูกค้า โดยมีความคลาดเคลื่อนที่ยอมรับได้ ±0.5 mm สำหรับความยาวน้อยกว่า 100 mm และ ±1.0 mm สำหรับความยาวเกินนั้น ประเภทหัวบอทมีให้เลือกทั้งหกเหลี่ยมมาตรฐาน หัวกลมและหัวหกเหลี่ยมแบบมีแหวนล็อก ขนาดเกลียวสามารถผลิตเป็นเมตริกหรือ imperial ตามมาตรฐานที่ลูกค้าระบุ
นอกจากนี้ยังสามารถเพิ่มการทำเครื่องหมายเลขล็อตหรือโลโก้ด้วยการเลเซอร์เอทชิ่งบนหัวบอทโดยไม่ทำลายชั้นเคลือบเทฟลอน เนื่องจากความลึกของการแกะสลักถูกจำกัดให้ไม่เกิน 0.1 mm ซึ่งอยู่ภายใต้ชั้นเคลือบและไม่ส่งผลต่อการยึดเกาะ
การควบคุมคุณภาพ
หลังจากกระบวนการเคลือบ แต่ละล็อตจะถูกตรวจสอบความหนาชั้นโดยใช้เครื่องวัดความหนาแบบไม่ทำลายที่จุดสุ่มอย่างน้อย 5 จุดต่อบอท ค่าที่ได้ต้องอยู่ในช่วงที่กำหนดและมีความแปรปรวนไม่เกิน ±3 µm การทดสอบการยึดเกาะทำโดยวิธี cross‑hatch ตามมาตรฐาน ASTM D3359 โดยต้องมีการหลุดลอกไม่เกินระดับ 1
นอกจากนี้ยังมีการตรวจสอบด้วยกล้องจุลทรรศน์เพื่อหาฟองอากาศหรือรอยแตกในชั้นเคลือบ และการทดสอบความต้านทานต่อสารเคมีโดยการแช่ในสารละลายกรดไฮโดรคลอริก 10% เป็นเวลา 24 ชั่วโมง จากนั้นวัดน้ำหนักและขนาดเพื่อยืนยันว่าไม่มีการกัดกร่อนที่สังเกตเห็นได้
คำถามที่พบบ่อย
สามารถปรับขนาดเกลียวและความยาวได้ตามแบบร่างของลูกค้าหรือไม่?
ได้ เราผลิตตามข้อมูล CAD หรือแบบร่าง 2D ที่ลูกค้าส่งมา โดยมีความคลาดเคลื่อนตามมาตรฐานการกลึงทั่วไป
ต้องเตรียมข้อมูลอะไรบ้างก่อนขอใบเสนอราคา?
ต้องการแบบร่างหรือรายละเอียดขนาด (เส้นผ่านศูนย์กลางเกลียว ความยาวเกลียว ประเภทหัว) ปริมาณที่ต้องการ และเงื่อนไขการส่งมอบ (เช่น FOB หรือ CIF) รวมถึงข้อกำหนดด้านเอกสารรับรองถ้ามี
วัสดุพื้นฐานที่สามารถเลือกได้มีอะไรบ้าง?
เหล็กกล้าไร้สนิมเกรด A2, A4 และเหล็กกล้าอัลลอยด์ที่มีค่าความต้านทานดึงไม่น้อยกว่า 800 MPa ขึ้นกับเงื่อนไขการใช้งานด้านอุณหภูมิและสารเคมี
วิธีการบรรจุและป้องกันความเสียหายระหว่างขนส่งเป็นอย่างไร?
บอทจะถูกวางในถาดพลาสติกแยกชั้นพร้อมฟองน้ำกันกระแทก แล้วบรรจุในกล่องกระดาษลูกฟูกที่มีการรองรับมุมทั้งสี่ด้าน สำหรับการส่งออกจะมีการห่อฟิล์มพลาสติกกันความชื้นเพิ่มเติม