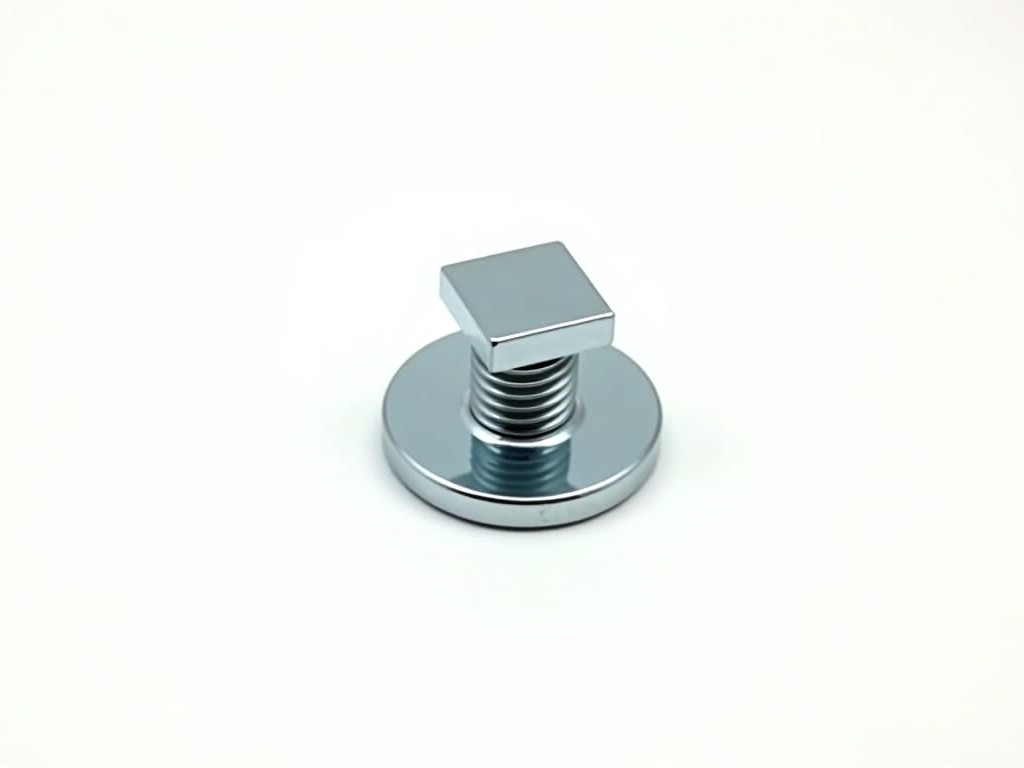
บล็อตหัวเหลี่ยมฟลานจ์แบบกำหนดเอง
บล็อตหัวเหลี่ยมฟลานจ์แบบกำหนดเอง
บล็อตหัวเหลี่ยมฟลานจ์เป็นสกรูที่มีหัวรูปสี่เหลี่ยมจัตุรัสและแผ่นฟลานจ์รอบฐานเกลียว ออกแบบมาเพื่อให้แรงบิดสูงเมื่อใช้ประแจหรือบล็อก ส่วนฟลานจ์ช่วยกระจายแรงกดบนพื้นผิวสัมผัส ลดความเสี่ยงของการทำให้วัสดุรอบข้างยุบตัวหรือเสียหาย ซึ่งเหมาะกับการเชื่อมต่อที่ต้องการความทนทานต่อการสั่นสะเทือนและโหลดซ้ำๆ
วัสดุและมาตรฐานที่รองรับ
วัสดุที่ใช้ผลิตบล็อตประเภทนี้ขึ้นอยู่กับสภาพแวดล้อมการทำงานและข้อกำหนดด้านความแข็งแรง ตัวเลือกทั่วไปได้แก่เหล็กคาร์บอนเกรด 8.8 เหล็กอัลลอยเกรด 10.9 และสเตนเลสเกรด A2 หรือ A4 ซึ่งแต่ละเกรดมีค่าความต้านทานแรงดึงและความต้านทานการกัดกร่อนที่แตกต่างกัน สามารถผลิตตามมาตรฐาน ISO 4017 DIN 933 หรือ ANSI/ASME B18.2.1 ได้ตามความต้องการของโครงการ
- เหล็กคาร์บอนเกรด 8.8 – ความต้านทานแรงดึงประมาณ 800 MPa
- เหล็กอัลลอยเกรด 10.9 – ความต้านทานแรงดึงประมาณ 1040 MPa
- สเตนเลสเกรด A2 – ทนต่อการกัดกร่อนในบรรยากาศทั่วไป
- สเตนเลสเกรด A4 – ทนต่อการกัดกร่อนในสภาพแวดล้อมคลอไรด์สูง
มิติและการกำหนดค่าที่ปรับแต่งได้
มิติสำคัญของบล็อตหัวเหลี่ยมฟลานจ์ประกอบด้วยความกว้างของหัวเหลี่ยม ความหนาของฟลานจ์ เส้นผ่านศูนย์กลางเกลียว และความยาวทั้งหมด ทุกมิติสามารถปรับตามแบบภาพวาดของลูกค้าได้ โดยทั่วไปผู้ผลิตจะให้ค่าความคลาดเคลื่อนตามระดับความแม่นยำที่ต้องการ เช่น ±0.2 มม. สำหรับมิติภายนอก และ ±0.1 มม. สำหรับเส้นผ่านศูนย์กลางเกลียว
| รายการ | ค่าทั่วไป | หน่วย |
|---|---|---|
| ความกว้างหัวเหลี่ยม | 10 – 30 | มม. |
| ความหนาฟลานจ์ | 2 – 6 | มม. |
| เส้นผ่านศูนย์กลางเกลียว | M6 – M24 | มม. |
| ความยาวทั้งหมด | 16 – 200 | มม. |
การใช้งานในอุตสาหกรรมที่เหมาะสม
การออกแบบหัวเหลี่ยมช่วยให้สามารถใช้แรงบิดสูงได้โดยไม่ทำให้หัวสกรูเลื่อนหลุดขณะประกอบ ซึ่งเป็นประโยชน์อย่างยิ่งในงานที่ต้องการการยึดเกาะที่มั่นคงภายใต้แรงสั่นสะเทือนต่อเนื่อง ฟลานจ์ด้านล่างทำหน้าที่เป็นแผ่นรองกระจายแรง ลดความเครียดจุดโฟกัสบนพื้นผิวที่ต่อเชื่อม ดังนั้นบล็อตชนิดนี้จึงพบได้บ่อยในการต่อเชื่อมฝาครอบปั๊มไฮดรอลิก ข้อต่อคอมเพรสเซอร์ และแผ่นเชื่อมต่อโครงสร้างเหล็กในโรงงานผลิต
- ปั๊มไฮดรอลิกและนิวเมติก – ต้องการแรงบิดสูงและทนต่อการสั่นสะเทือน
- คอมเพรสเซอร์อากาศ – การเชื่อมต่อฝาครอบที่ต้องไม่หลวมภายใต้ความดัน
- โรงงานผลิตเหล็ก – การยึดแผ่นป้องกันและฝาครอบอุปกรณ์หมุน
- งานก่อสร้างโครงสร้างเหล็ก – ตัวเชื่อมต่อระหว่างแผ่นเหล็กที่รับแรงดึงและแรงเฉือน
กระบวนการผลิตและการควบคุมคุณภาพ
ขั้นตอนการผลิตเริ่มจากการขึ้นรูปหัวเหลี่ยมและฟลานจ์ด้วยการขึ้นรูปเย็นหรือร้อนขึ้นกับขนาดและวัสดุ ต่อด้วยการกลึงเกลียวให้ได้ความละเอียดตามมาตรฐาน หลังจากนั้นอาจทำการอบอุ่นเพื่อปรับค่าความแข็งและความเหนียวตามเกรดเหล็กที่เลือก การตรวจสอบคุณภาพทำในทุกขั้นตอน รวมถึงการวัดมิติด้วยไมโครมิเตอร์ การทดสอบแรงดึงตัวอย่าง และการวัดความแข็ง Rockwell หรือ Vickers เพื่อให้แน่ใจว่าผลิตภัณฑ์ตรงตามข้อกำหนดทางกลและขนาด
นอกจากนี้ยังมีการตรวจสอบผิวหน้าหลังการเคลือบ เช่น การวัดความหนาสังกะสีด้วยวิธีแม่เหล็กไฟฟ้า หรือการทดสอบการยึดเกาะของสีเคลือบด้วยการทดสอบกริด ตามมาตรฐาน ASTM B117 หรือ ISO 9227 เมื่อลูกค้าต้องการความทนทานต่อการกัดกร่อนในสภาวะเฉพาะ
การปรับแต่งตามแบบและการรักษาผิว
ลูกค้าสามารถส่งแบบภาพวาด 2D หรือ 3D ที่ระบุความคลาดเคลื่อนทางเรขาคณิต ความหยาบผิว และประเภทการเคลือบที่ต้องการ ตัวอย่างการรักษาผิวที่พบบ่อยได้แก่ การชุบสังกะสีไฟฟ้าตามความหนา 5–25 ไมครอน การชุบสังกะสีร้อนเพื่อการป้องกันการกัดกร่อนในระยะยาว และการเคลือบ PTFE หรือ Xylan เพื่อลดแรงเสียดทานในการประกอบและการถอดออก ทุกการปรับแต่งจะมีเอกสารรับรองการตรวจสอบเช่น รายงานมิติ รายงานการทดสอบแรงดึง และใบรับรองการเคลือบผิว
หากต้องการความแม่นยำสูงสำหรับการใช้งานในเครื่องจักร CNC หรืออุปกรณ์การบิน อาจกำหนดค่าความหยาบผิว Ra ≤ 0.8 ไมครอน และทำการตรวจสอบด้วยเครื่องวัดความหยาบผิวแบบสัมผัสเพื่อยืนยันความสอดคล้อง
คำถามที่พบบ่อย
- สามารถปรับเปลี่ยนมิติหัวเหลี่ยมและฟลานจ์ได้หรือไม่?
- ได้ ทุกมิติรวมถึงความกว้างหัว ความหนาฟลานจ์ ความยาวเกลียว และความยาวทั้งหมดสามารถออกแบบตามแบบภาพวาดของลูกค้าได้
- วัสดุใดที่เหมาะกับการใช้งานในสภาพแวดล้อมที่มีความชื้นสูง?
- สเตนเลสเกรด A4 หรือเหล็กอัลลอยที่ผ่านการชุบสังกะสีร้อนให้การป้องกันการกัดกร่อนที่ดีในสภาวะความชื้นสัมพัทธ์สูง
- ระยะเวลาการผลิตตัวอย่างและการผลิตจริงใช้เวลาเท่าไร?
- ตัวอย่างมักใช้เวลา 7–10 วันทำการหลังจากได้รับแบบภาพวาดที่ชัดเจน ส่วนการผลิตจริงขึ้นกับปริมาณและความซับซ้อนของการรักษาผิว โดยทั่วไปอยู่ที่ 15–25 วันทำการ
- วิธีการบรรจุและป้องกันความเสียหายระหว่างขนส่งคืออะไร?
- ผลิตภัณฑ์จะบรรจุในกล่องกระดาษลูกฟูกพร้อมแผ่นโฟมคั่นป้องกันการกระแทก และสำหรับการส่งออกจะใช้กล่องไม้หรือพาเลทที่ตรงตามมาตรฐาน ISPM 15 เพื่อป้องกันความชื้นและศัตรูพืช
ติดต่อขอใบเสนอราคา
หากต้องการปรึกษาเรื่องการออกแบบบล็อตหัวเหลี่ยมฟลานจ์แบบกำหนดเอง หรือต้องการใบเสนอราคาพร้อมรายละเอียดวัสดุ มิติ และการรักษาผิว สามารถส่งแบบภาพวาดและข้อกำหนดทางเทคนิคมาที่อีเมล์หรือแบบฟอร์มด้านล่าง ทีมวิศวกรรมจะตอบกลับภายในหนึ่งวันทำการเพื่อยืนยันความเป็นไปได้และเวลาการผลิต
ส่งคำขอใบเสนอราคา