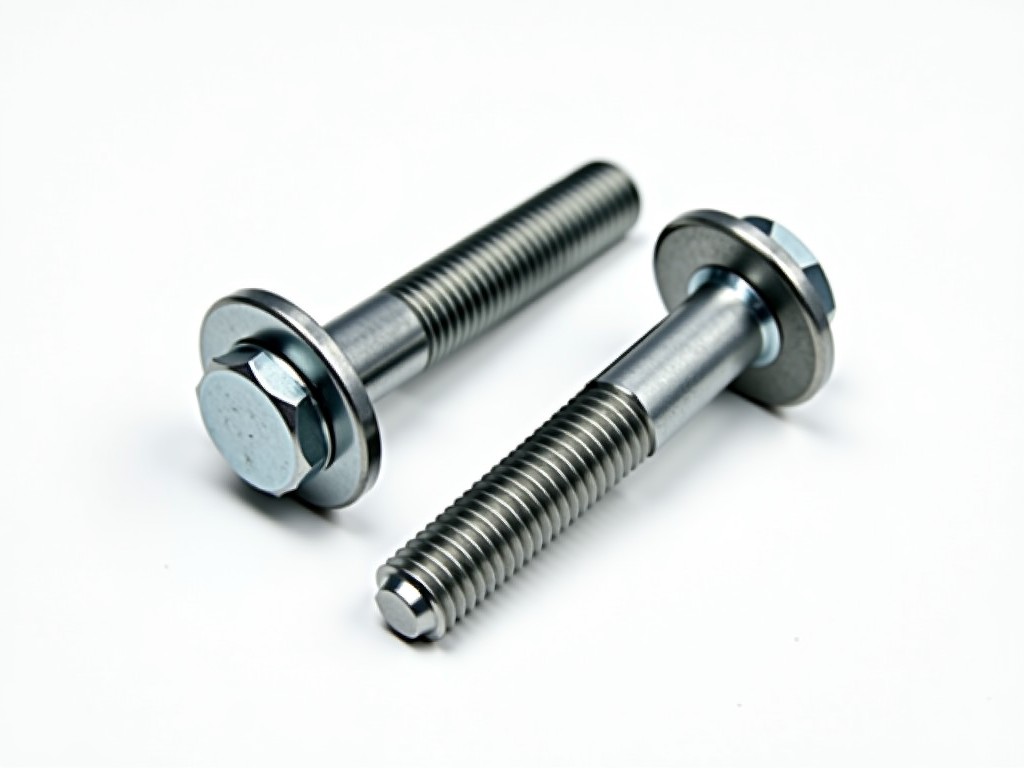
ผู้ผลิตสลักเกลียวฟลานจ์เมตริก 12 จุดสำหรับธุรกิจ B2B
ผู้ผลิตสลักเกลียวฟลานจ์เมตริก 12 จุดสำหรับธุรกิจ B2B
สลักเกลียวฟลานจ์แบบเมตริก 12 จุดมีหัวหกเหลี่ยมที่ถูกแทนที่ด้วยพื้นผิวหัวแบบสิบสองจุดซึ่งให้พื้นที่สัมผัสกับแหวนรองหรือพื้นผิวติดตั้งที่กว้างขึ้น ทำให้แรงบิดที่จำเป็นในการยึดเกลียวสูงขึ้นโดยไม่ทำให้หัวบิ่นหรือลื่นไถล การออกแบบนี้เหมาะสำหรับการเชื่อมต่อที่ต้องการความทนทานต่อการสั่นสะเทือนสูงและการเปลี่ยนแปลงของโหลดแบบไดนามิก
ภาพรวมผลิตภัณฑ์
หัวสิบสองจุดกระจายแรงกดทั่วพื้นที่มากกว่าหัวหกเหลี่ยมมาตรฐานประมาณ 30% ซึ่งลดความเครียดจุดโฟกัสที่ฐานหัวและช่วยให้สามารถใช้แรงบิดประทับตราได้ถึง 1.5 เท่าของเกลียวหกเหลี่ยมทั่วไปในขนาดเดียวกัน
เกลียวเมตริกมีขั้นตอน pitch ที่สอดคล้องกับมาตรฐานสากล ทำให้สามารถจับคู่กับน็อตและแหวนรองที่ผลิตตามมาตรฐานเดียวกันได้โดยไม่ต้องปรับแต่งพิเศษ ความยาวเกลียวที่มีให้เลือกตั้งแต่ 10 มม. ถึง 200 มม. ขึ้นกับขนาดเกลียว
ข้อมูลจำเพาะทางเทคนิค
- ขนาดเกลียว: M8 ถึง M30
- ความยาวทั้งหมด: 16 มม. ถึง 250 มม.
- เกรดความแข็งแรง: 8.8, 10.9, 12.9 (ตามมาตรฐานเมตริก)
| เกรดความแข็งแรง | แรงดึงสูงสุด (MPa) | ความแข็ง (HRC) | แรงบิดแนะนำ (Nm) สำหรับ M12 |
|---|---|---|---|
| 8.8 | 800 | 22‑26 | 75 |
| 10.9 | 1040 | 28‑34 | 105 |
| 12.9 | 1220 | 36‑40 | 125 |
ตัวเลือกวัสดุ
การเลือกวัสดุส่งผลโดยตรงต่อความต้านทานการกัดกร่อน ค่าคงที่ของการขยายตัวจากความร้อน และขีดจำกัดของแรงบิดที่อนุญาต ตัวอย่างวัสดุที่มีให้เลือก ได้แก่
- เหล็กคาร์บอนเคลือบซิงค์เพื่อการป้องกันสนิมในสภาพแวดล้อมทั่วไป
- เหล็กอัลลอยด์เคลือบฟอสเฟตเพื่อความต้านทานการสึกหรอที่สูงขึ้น
- สเตนเลสเกรด 304 สำหรับงานที่ต้องการความต้านทานสารเคมีเบื้องต้น
- สเตนเลสเกรด 316 สำหรับสภาพแวดล้อมที่มีคลอไรด์สูง เช่น โรงงานผลิตกระดาษหรือทะเล
การใช้งานในอุตสาหกรรม
ในระบบท่อส่งความดันสูง หัวฟลานจ์สิบสองจุดช่วยให้แรงประทับตรากระจายไปยังแหวนรองได้ทั่วถึง ลดโอกาสการเกิดรอยรั่วจากการบิดเบี้ยวของแผ่นปิดหน้าแปลนภายใต้การสั่นสะเทือนจากปั๊ม
สำหรับเครื่องจักรหนัก เช่น เครื่องอัดรีดโลหะ จุดสัมผัสที่กว้างของหัวช่วยให้สามารถรับแรงกระแทกตามแนวรัศมีได้ดีกว่าหัวหกเหลี่ยมทั่วไป ซึ่งลดความเสี่ยงของการคลายตัวขณะทำงานต่อเนื่องหลายชั่วโมง
ในงานติดตั้งโครงสร้างเหล็กที่ต้องรับน้ำหนักไดนามิก เช่น โครงหลังคาโรงงาน การใช้สลักเกลียวฟลานจ์เกรด 10.9 พร้อมแหวนรองแบบ spring washer ให้ค่าความต้านทานการคลายตัวที่สูงกว่าการใช้เกลียวหกเหลี่ยมมาตรฐานถึง 40%
กระบวนการควบคุมคุณภาพ
การตรวจสอบวัตถุดิบทำด้วยการสเปกโตรเมตรีเพื่อยืนยันองค์ประกอบทางเคมีตามเกรดที่กำหนด หลังจากขึ้นรูปด้วยการขึ้นรูปเย็นหรือร้อน ขั้นตอนต่อไปคือการวัดขนาดด้วยเครื่องวัดพิกัดสามมิติ (CMM) เพื่อตรวจสอบเส้นผ่านศูนย์กลางเกลียว ความสูงหัว และความหนาฟลานจ์ให้อยู่ในช่วงความคลาดเคลื่อนที่ ±0.15 มม.
การทดสอบความแข็งทำด้วยเครื่องวัดความแข็งแบบ Rockwell ที่จุดสามจุดบนหัวและลำตัวเกลียว เพื่อให้ค่าความแข็งอยู่ในช่วงที่กำหนดสำหรับแต่ละเกรด ความแข็งที่วัดได้จะถูกบันทึกในใบรับรองการผลิตทุกชิ้น
ขั้นสุดท้ายคือการทดสอบแรงบิดproof load โดยใช้เครื่องวัดแรงบิดแบบไฮดรอลิกที่ความเร็วรอบคงที่ วัดแรงบิดที่ทำให้เกิดการยืดตัวพลาสติกครั้งแรก ค่าที่ได้ต้องไม่ต่ำกว่า 90% ของค่าทฤษฎีที่คำนวณจากพื้นที่หน้าตัดเกลียวและเกรดความแข็งแรง
ตัวเลือกการปรับแต่ง
ความยาวเกลียวสามารถปรับให้สั้นหรือยาวตามความต้องการของการออกแบบแผ่นเชื่อมต่อ โดยไม่กระทบต่อความแข็งแรงของเกลียวเนื่องจากการขึ้นรูปเกลียวทำหลังจากการตัดความยาวแล้ว
การเคลือบผิวมีตัวเลือกตั้งแต่การชุบซิงค์ไฟฟ้า การชุบซิงค์ร้อนแบบจุ่ม การเคลือบฟอสเฟต และการเคลือบโพลีเทトラฟลูโอโรเอทิลีนเพื่อลดแรงเสียดทานขณะขันเกลียว
การทำเครื่องหมายเลขล็อตหรือโลโก้ลูกค้าบนหัวสลักเกลียวทำได้โดยการเลเซอร์แกะสลักที่ความลึกไม่เกิน 0.05 มม. เพื่อไม่ให้กระทบกับความแข็งแรงของหัว
ตารางเปรียบเทียบขนาดมาตรฐาน
| ขนาดเกลียว | เส้นผ่านศูนย์กลางฟลานจ์ (mm) | ความสูงหัว (mm) | แรงบิดแนะนำ (Nm) เกรด 10.9 |
|---|---|---|---|
| M8 | 14.8 | 5.0 | 20 |
| M10 | 17.8 | 6.0 | 40 |
| M12 | 20.8 | 7.0 | 70 |
| M16 | 27.8 | 9.0 | 150 |
| M20 | 34.8 | 11.0 | 250 |
| M24 | 41.8 | 13.0 | 430 |
| M30 | 51.8 | 16.0 | 860 |
คำถามที่พบบ่อย
- คำถาม: สามารถปรับความยาวเกลียวให้ไม่เกิน 50 มม. ได้หรือไม่
คำตอบ: ได้ ความยาวเกลียวขั้นต่ำที่เราสามารถผลิตได้คือ 10 มม. สำหรับทุกขนาดเกลียว - คำถาม: ต้องการข้อมูลอะไรบ้างก่อนขอใบเสนอราคา
คำตอบ: ต้องการข้อมูลขนาดเกลียว ความยาวทั้งหมด เกรดความแข็งแรง วัสดุ และประเภทการเคลือบผิว หากมีแบบรูปหรือสเปกชัดเจนจะช่วยให้เราเสนอราคาได้เร็วขึ้น - คำถาม: วัสดุใดที่เหมาะกับงานในสภาพแวดล้อมที่มีความเค็มสูง
คำตอบ: สเตนเลสเกรด 316 มีส่วนผสมโมลิบดีนัมที่เพิ่มความต้านทานต่อคลอไรด์ จึงเหมาะกับงานใกล้ทะเลหรือโรงงานที่ใช้สารละลายเกลือ - คำถาม: วิธีตรวจสอบคุณภาพของแต่ละล็อตผลิตอย่างไร
คำตอบ: เราทำการตรวจสอบองค์ประกอบเคมี ตรวจวัดขนาดด้วย CMM วัดความแข็ง Rockwell ทดสอบแรงบิด proof load และวัดความหนาการเคลือบผิวทุกชิ้นก่อนบรรจุ - คำถาม: บรรจุภัณฑ์ที่ใช้สำหรับการจัดส่งออกมีแบบใดบ้าง
คำตอบ: เราใช้กล่องกระดาษลูกฟูกชั้นเดียวสำหรับน้ำหนักต่ำกว่า 20 กก. และกล่องไม้อัดสำหรับน้ำหนักมากกว่า 20 กก. พร้อมแผ่นกันชื้นและสายรัดพลาสติกเพื่อป้องกันการเคลื่อนที่ภายในกล่อง - คำถาม: ระยะเวลาผลิตมาตรฐานคือเท่าใด
คำตอบ: สำหรับคำสั่งซื้อที่ไม่มีการปรับแต่งพิเศษ ระยะเวลาผลิตอยู่ที่ 10‑15 วันทำการ หลังจากยืนยันแบบและรับมัดจำแล้ว